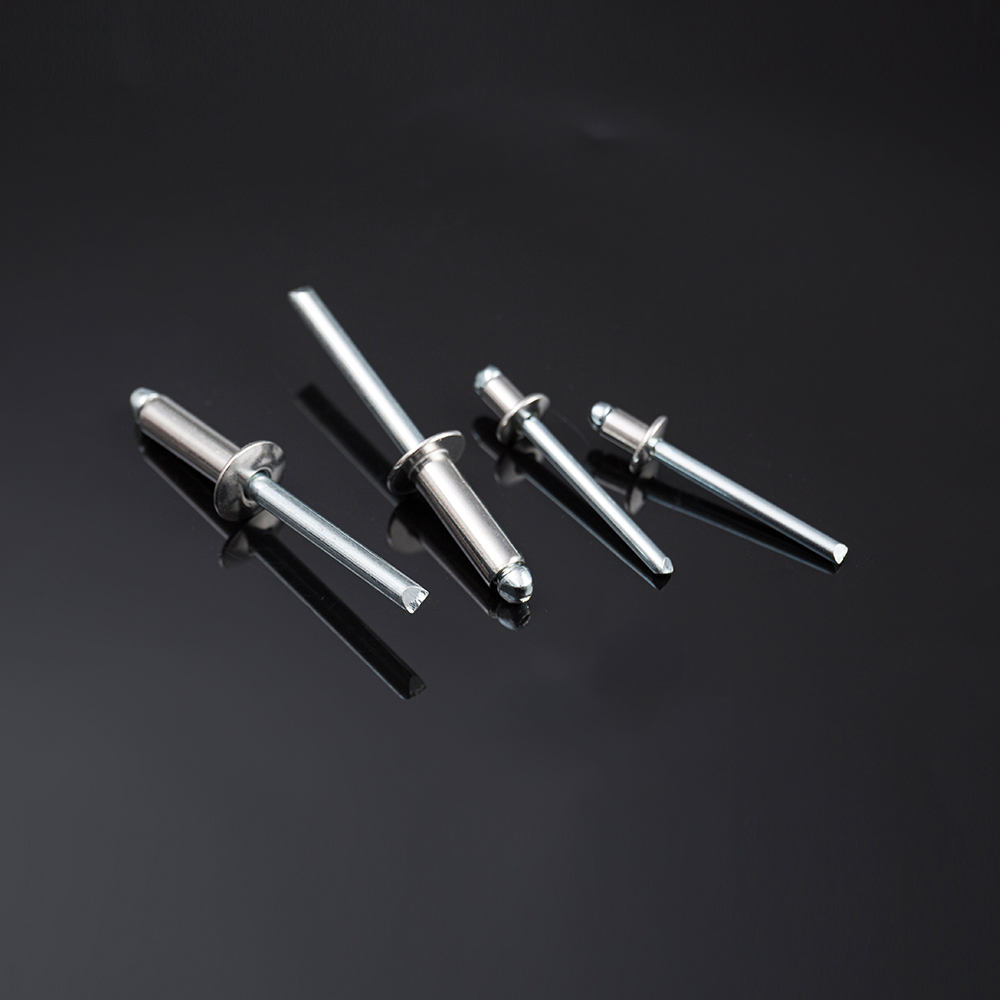

Cada falha na conexão de chapa metálica remonta a uma das três decisões tomadas antes de o acionador tocar no fixador: o calibre errado, a ponta de perfuração errada ou o passo de rosca errado para o material de base. As chapas metálicas variam de revestimento de alumínio macio de 0,5 mm a suportes de aço laminado a frio de 3 mm, e um fixador ajustado para uma espessura girará livremente na outra ou cortará a borda do painel na entrada. Entendendo como parafusos auto-roscantes realmente cortar e formar roscas dentro de um furo é o ponto de partida para especificar a peça certa, em vez de adivinhar em uma caixa de peças.
Um fixador auto-roscante faz duas tarefas ao mesmo tempo: cria uma rosca correspondente à medida que avança e fixa as camadas unidas uma vez assentadas. As variantes de formação de rosca deslocam o metal para fora sem remover material, o que funciona bem em chapas finas e dúcteis, onde o metal deslocado flui para a raiz da rosca. As variantes de corte de rosca raspam o material com uma ponta ranhurada ou estriada, que se adapta a chapas mais espessas ou mais duras, onde a conformação poderia quebrar o painel ou gerar torque excessivo. A mistura das duas categorias é a causa mais comum de furos desencapados relatados pelas oficinas de fabricação.
Desloca o material radialmente. Melhor para chapas com menos de 1,5 mm e ligas mais macias, onde uma vedação hermética e à prova de gás é mais importante do que a resistência bruta à extração.
Remove uma ondulação do material à medida que avança. Preferido para chapas de 1,5 mm e superiores ou para ciclos repetidos de montagem e desmontagem.
Combina uma ponta de broca com uma rosca de corte em uma peça, eliminando um passo de furo piloto separado em aço de até aproximadamente 3 mm.
O medidor é o código do diâmetro estampado na embalagem e deve ser selecionado contra a mais fina das duas camadas a serem unidas, e não a mais espessa. Um medidor muito grande para uma camada externa fina deformará o metal circundante em uma covinha visível; um medidor que seja muito pequeno para um suporte grosso rosqueará apenas algumas voltas antes de esgotar a profundidade de engate.
O comprimento é calculado de forma diferente dependendo do tipo de junta. Para uma junta sobreposta através de duas folhas, o parafuso deve passar completamente através de ambas as camadas, mais duas a três roscas expostas na parte traseira para confirmar o encaixe total sem excesso de saliência. Para um parafuso inserido em um flange formado ou perfil extrudado, o comprimento deve deixar pelo menos três roscas completas de espaçamento abaixo da face do flange, uma vez que menos roscas reduzem drasticamente a resistência ao arrancamento e mais roscas correm o risco de atingir o fundo de uma parede interna.
| Combinação de folhas | Medidor Típico | Comprimento típico |
| 0,6 mm to 0.6mm lap joint | Nº 6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | Nº 8 | 13mm |
| 1,6 mm to 2.4mm frame | Nº 10 | 16mm |
| 2,4 mm to 3.0mm structural | Nº 12 | 19mm |
A ponta de um parafuso autoperfurante é classificada por um número de ponto que corresponde aproximadamente à espessura combinada do material que ele pode penetrar sem um furo piloto. As pontas do Ponto 1 e do Ponto 2 lidam com folhas leves de 0,7 mm a 3,2 mm combinadas. As pontas do Ponto 3 estendem esse intervalo em direção a 4,8 mm, e as pontas do Ponto 5 são construídas para seções de aço estrutural de até cerca de 6,4 mm. A seleção de uma ponta classificada abaixo da espessura real da pilha força o instalador a aumentar o torque do acionador para compensar, o que aumenta as chances de descascamento da rosca ou quebra do cabeçote, em vez de resolver a incompatibilidade subjacente.
A contagem da flauta é tão importante quanto o número do ponto. Uma ponta de broca de lóbulo único remove os cavacos com eficiência em chapas finas, mas pode desviar-se do centro em pilhas mais grossas; uma ponta canelada ou alada canaliza os detritos para longe do furo no aço de calibre estrutural e reduz a força axial necessária para iniciar a penetração. Para execuções repetidas de produção, a padronização de uma classificação de um ponto por faixa de material, em vez de uma classificação para todo o trabalho, mantém o tempo de ciclo e a taxa de rejeição previsíveis entre os turnos.
Uma ponta de perfuração de tamanho muito pequeno não leva simplesmente mais tempo para penetrar. Ele gera calor localizado que endurece a borda do furo, que então resiste ao passe de formação de rosca seguinte e produz uma junta solta e com pouco torque, mesmo que o acionador tenha relatado assentamento completo.
O desgaste das pontas é fácil de ignorar porque se degrada gradualmente, em vez de falhar de uma só vez. Uma ponta nova do Ponto 2 pode limpar confortavelmente uma pilha de 3 mm, mas depois de vários milhares de ciclos a mesma ponta pode começar a apresentar problemas com folhas de 2 mm, e os operadores geralmente respondem pressionando com mais força em vez de trocar a ponta. O rastreamento de contagens de ciclos por bit, mesmo com uma simples folha de registro na estação de trabalho, detecta esse desvio antes que ele apareça como um pico nas juntas rejeitadas. As lojas que executam dois ou três turnos na mesma linha muitas vezes descobrem que a substituição escalonada de bits entre os turnos, em vez de esperar por uma falha visível, mantém as taxas de rejeição mais baixas ao longo da semana.
O passo da rosca, a distância entre as cristas adjacentes da rosca, determina a quantidade de material que cada rosca engata e a rapidez com que o parafuso avança por rotação. As roscas de passo grosso têm menos roscas por polegada e um perfil de rosca mais profundo, proporcionando forte resistência ao desgaste em chapas finas e macias, onde cada rosca precisa morder com força um material limitado. As roscas de passo fino agrupam mais roscas no mesmo comprimento, distribuindo a carga de fixação por mais pontos de contato, o que é adequado para chapas mais espessas e aplicações que enfrentam vibração.
O ponto de cruzamento onde o passo fino começa a superar o passo grosso geralmente fica entre 1,6 mm e 2,0 mm, dependendo da dureza da liga. Abaixo dessa faixa, o passo grosso produz consistentemente um torque melhor retido porque simplesmente não há profundidade de material suficiente para que as roscas finas se formem completamente. Acima dessa faixa, o passo fino resiste ao desgaste da rosca sob repetidos ciclos de carga porque mais roscas compartilham a mesma força de fixação, de modo que nenhuma rosca suporta uma parcela desproporcional da tensão.
A seleção do passo também interage com a tolerância do furo piloto escolhida a montante. Um furo perfurado que ultrapasse alguns centésimos de milímetro permitirá que uma rosca de passo grosso se encaixe quase normalmente, uma vez que o perfil de rosca mais profundo tem mais material para agarrar. Uma rosca de passo fino no mesmo furo superdimensionado perde uma parcela muito maior de seu engate disponível, porque cada rosca individual é mais rasa, para começar. Esse é um dos motivos pelos quais os desenhos de produção para montagens mais espessas e de passo fino normalmente indicam uma tolerância de furo piloto mais restrita do que os desenhos escritos para chapas finas e de passo grosso.
Dois painéis de espessura idêntica podem comportar-se de forma completamente diferente sob o mesmo fixador se a composição da liga for diferente. A folha de alumínio tem aproximadamente um terço da dureza do aço-carbono em espessura equivalente, portanto, uma ponta de broca classificada para aço perfurará o alumínio com muita facilidade, às vezes fazendo com que o fixador oscile antes que a rosca se encaixe. A chapa inoxidável fica na extremidade oposta, gerando muito mais calor de fricção durante o drive-in, e é por isso que os fixadores compatíveis com aço inoxidável normalmente apresentam um tratamento mais rígido na ponta e nos flancos da rosca.
A ductilidade também afeta a tolerância de uma junta ao excesso de direção. O alumínio macio continuará deformando-se além do ponto de assentamento completo, o que significa que um driver ajustado para torque de aço irá deformar o painel circundante antes que a embreagem seja acionada. Ligas mais duras resistem a essa deformação, o que transfere o risco de desgaste da rosca em vez de desgaste, uma vez que a configuração da embreagem é muito agressiva. Combinar o torque do acionador e as configurações da embreagem com a liga específica, e não apenas com a espessura, fecha essa lacuna.
A escolha do revestimento no próprio fixador também interage com essas diferenças de material. Um parafuso de aço carbono zincado inserido em alumínio puro pode provocar uma leve reação galvânica ao longo do tempo em ambientes úmidos, afrouxando gradualmente a junta mesmo se o assentamento mecânico inicial estiver correto. Fixadores com revestimento compatível com a folha de base, ou uma barreira física, como uma arruela de náilon, onde metais diferentes devem se encontrar, evitam essa degradação lenta. Raramente aparece nas primeiras semanas de serviço, e é exatamente por isso que passa despercebido durante as verificações iniciais de qualidade e só surge meses depois como um lote inexplicável de juntas soltas.
A consistência na fixação vem menos do próprio parafuso e mais de uma sequência de instalação repetível. As lojas que recebem menos retornos de chamada tendem a seguir a mesma lista de verificação, independentemente do nível de experiência do operador.
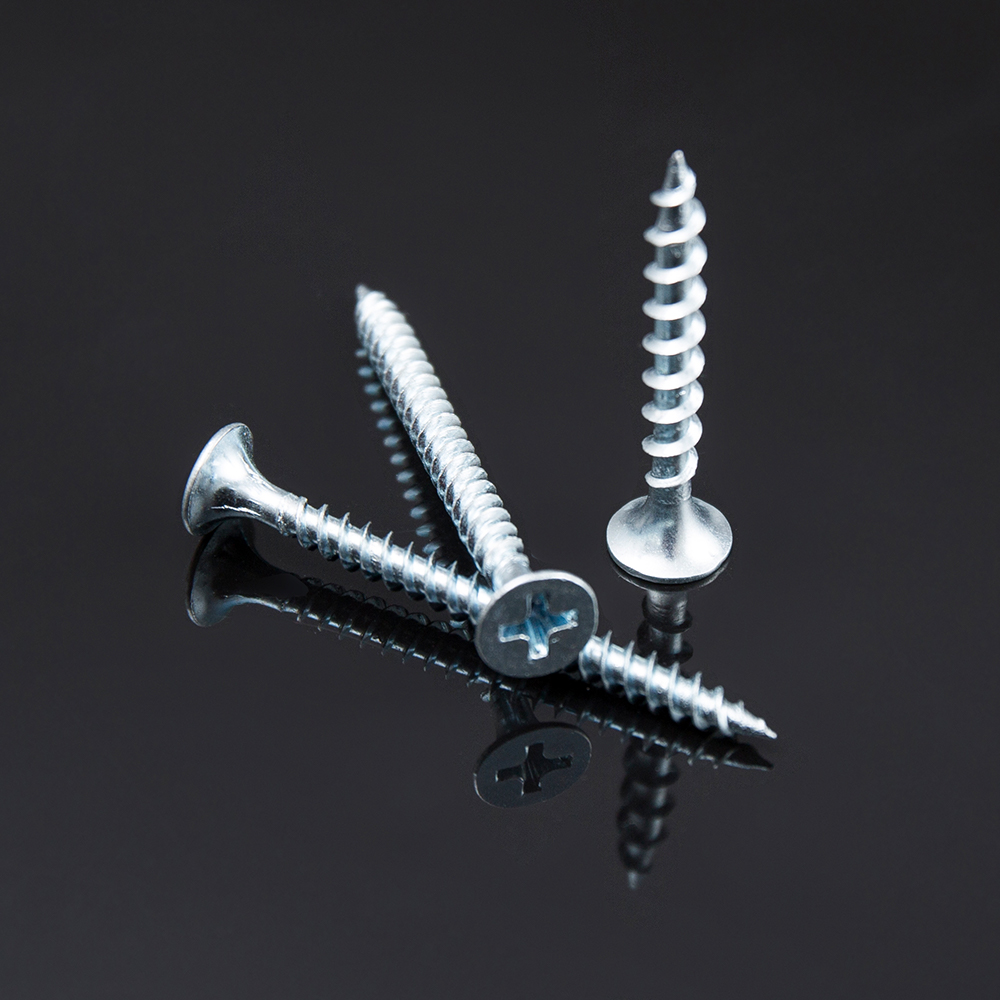 O alinhamento perpendicular e a velocidade de acionamento constante reduzem a carga lateral na rosca durante a instalação.
Os furos piloto merecem uma nota separada. Para parafusos formadores de rosca em chapa fina, pular o furo piloto geralmente é bom e até preferido, uma vez que a rosca formada depende de material não perturbado ao redor do furo. Para parafusos de rosqueamento em chapas mais espessas, um furo piloto com tamanho aproximado de 85% do diâmetro menor do parafuso reduz substancialmente o torque de acionamento sem sacrificar o engate da rosca e prolonga visivelmente a vida útil da broca em trabalhos de alto volume.
A fixação também desempenha um papel silencioso, mas significativo, na consistência do torque. Os painéis que podem flexionar durante o acionamento absorvem parte da força aplicada como deflexão em vez de fixação, o que aparece mais tarde como uma junta que lê corretamente em uma verificação de torque inicial, mas afrouxa após os primeiros ciclos de carga, uma vez que o painel se acomoda. Fixar a pilha firmemente contra uma placa de apoio rígida durante a montagem, mesmo que por alguns segundos enquanto o condutor assenta o fixador, elimina esta variável e torna as leituras de torque muito mais repetíveis de um operador para outro.
A maioria das falhas de campo se enquadra em uma pequena lista de padrões reconhecíveis, e cada um aponta para uma incompatibilidade específica, em vez de um defeito aleatório.
| Sintoma | Provável causa raiz | Correção |
| Parafuso gira sem morder | Medidor muito pequeno ou furo muito grande | Aumente um medidor ou reduza o tamanho do furo piloto |
| Cabeça quebra durante a condução | Torque definido muito alto para a dureza do material | Ajuste inferior da embreagem, verifique primeiro na sucata |
| Ondulações no painel ao redor da cabeça | Calibre muito grande para chapa externa fina | Medidor de redução, adicione uma variante de cabeçote de arruela |
| Junta solta após semanas em serviço | Passo grosso used on thicker vibrating panel | Mude para passo fino, verifique novamente as especificações de torque |
| O parafuso vagueia antes de penetrar | Ponta de perfuração muito agressiva para liga macia | Selecione um número de ponto mais baixo, reduza a pressão de alimentação |
Um hábito de diagnóstico útil é manter um pequeno conjunto de amostras com falha de cada execução de produção e examinar o perfil da rosca sob ampliação. Um furo despojado com roscas limpas e não danificadas no próprio fixador geralmente indica um furo ou incompatibilidade de calibre. Um fixador com cristas de rosca visivelmente desgastadas ou arredondadas aponta, em vez disso, para ciclos de acionamento excessivos em uma broca que deveria ter sido substituída vários milhares de ciclos antes.
Também ajuda a separar um verdadeiro defeito do fixador de um defeito do processo antes de alterar a especificação. Mudar para um medidor mais pesado ou um passo diferente para resolver o que na verdade é um problema de fixação ou calibração de torque geralmente introduz um novo conjunto de problemas, como aumento de ondulação, sem resolver a reclamação original. Uma breve análise da causa raiz, comparando um punhado de amostras com falha com a lista de verificação de instalação antes de tocar na lista de materiais, geralmente resolve o problema mais rapidamente e evita alterações desnecessárias no número da peça em uma execução de produção que, de outra forma, estava funcionando bem.
Para oficinas que executam repetidamente as mesmas combinações de chapas, vale a pena documentar um pequeno cartão de especificações por montagem, em vez de derivar novamente a bitola, o comprimento, a ponta e o passo do zero a cada vez. Um cartão típico lista as duas camadas de material, suas espessuras, o material escolhido parafusos de chapa metálica calibre e comprimento, classificação da ponta de perfuração, tipo de passo, torque alvo do acionador e qualquer requisito de furo piloto. Anexar este cartão à ordem de serviço elimina a ambiguidade entre os turnos e dá aos novos operadores uma referência que não depende do conhecimento tribal.
Quando aparece uma nova combinação de folhas que ainda não está documentada, um teste rápido de três etapas funciona bem: conduza uma amostra no torque de referência do fabricante e inspecione se há ondulações ou decapagem, ajuste o torque em pequenos incrementos em qualquer direção com base nesse resultado e, em seguida, trave a configuração assim que três amostras consecutivas assentarem de forma limpa com impasse consistente. Essa abordagem de teste leva alguns minutos e evita que um lote inteiro seja executado em uma configuração não verificada.
A escolha do fixador também interage com a exposição à corrosão, embora essa consideração esteja fora do ajuste mecânico puro. Os suportes interiores raramente precisam de revestimento fixadores autoperfurantes , mas qualquer coisa que enfrente intempéries, lavagens ou ar costeiro se beneficia de um revestimento resistente à corrosão ou construção em aço inoxidável, mesmo quando a classificação mecânica básica exigiria uma peça padrão de aço carbono.
Um parafuso auto-roscante corta ou forma sua própria rosca à medida que avança, mas geralmente ainda precisa de um furo piloto no metal. Um parafuso autoperfurante adiciona uma ponta de perfuração para que possa fazer seu próprio furo inicial e formar a rosca em uma única passagem, o que acelera a montagem em chapas mais espessas.
Uma junta com torque insuficiente ainda resistirá à rotação manual e mostrará roscas intactas na remoção. Um furo desencapado gira livremente com pouca resistência e geralmente mostra uma borda de furo arredondada e suavizada em vez de um perfil de rosca definido.
Pode, mas o medidor deve ser dimensionado para a camada mais fina para evitar ondulações, enquanto o comprimento ainda deve levar em conta o encaixe total através da camada mais espessa. É por isso que muitas montagens usam um medidor com comprimento escolhido especificamente para a pilha combinada, em vez de apenas uma das folhas.
Sim. As roscas de passo grosso avançam mais rapidamente por rotação, uma vez que cada volta cobre uma distância linear maior, o que reduz o tempo de ciclo em execuções de alto volume, onde chapas finas não exigem desempenho de passo fino.
O alumínio se deforma com menos força do que o aço, portanto, uma configuração de torque calibrada para aço irá sobrecarregar e ondular o alumínio antes que a embreagem seja acionada, enquanto a mesma configuração pode assentar sob uma junta de aço. As configurações de torque devem ser verificadas por material, não assumidas a partir de um único padrão.