





Transformação sistemática de conceitos de parafusos personalizados em desenhos de engenharia fabricáveis: o modelo triangular função-processo-custo
Personalizado parafuso fora do padrão o desenvolvimento começa com um "requisito de esboço" do cliente - geralmente um desenho aproximado, uma descrição verbal ou uma amostra de peça. O desafio é traduzir sistematicamente isso em um desenho de engenharia totalmente definido e uma especificação de produção que seja fabricável, inspecionável e econômica. O Triângulo Função-Processoo-Custo é uma estrutura comprovada que integra três domínios interdependentes: requisitos de desempenho funcional, capacidades do processo de fabricação e restrições de custos. Este artigo descreve o fluxo de trabalho sistemático e os critérios de tomada de decisão para aplicar este modelo no desenvolvimento de parafusos personalizados.
1. O modelo triangular: componentes principais e interações
A tabela a seguir define os três pilares do modelo, seus elementos principais e as principais interações que impulsionam a transformação do design à produção.
| Pilar | Elementos Primários | Principais interações |
|---|---|---|
| Função | Capacidade de carga (tração/cisalhamento/torção), resistência à fadiga, resistência à corrosão, faixa de temperatura, método de montagem e compatibilidade de peças correspondentes. | Determina o grau do material, a geometria, a classe da rosca, o tipo de revestimento e os requisitos de tratamento térmico. |
| Process | Métodos de fabricação: descabeçamento a frio, forjamento a quente, usinagem CNC, laminação de roscas, tratamento térmico, revestimento/revestimento de superfície. | Limita tolerâncias alcançáveis, acabamentos superficiais e complexidade geométrica; influencia a conformabilidade e o custo do material. |
| Custo | Amortização de ferramentas, rendimento de material, tempo de ciclo, operações secundárias, requisitos de inspeção e economias de MOQ. | Equilibra os requisitos de desempenho em relação ao volume de produção; orienta decisões sobre seleção de processos e aumento de tolerância. |
O desenvolvimento bem-sucedido de parafusos personalizados requer otimização iterativa nesses três pilares. Um projeto que maximiza a função pode ser impraticável ou antieconômico; uma solução de baixo custo pode não atender aos requisitos de desempenho. O modelo triangular fornece uma abordagem estruturada para tornar as compensações visíveis e justificáveis.
2. Fluxo de trabalho de desenvolvimento sistemático
A transformação do esboço do cliente para a especificação pronta para produção segue um processo estruturado e faseado. As principais etapas são detalhadas abaixo.
- Fase 1 – Definição Funcional: Traduza a aplicação do cliente em requisitos de engenharia quantificáveis. Identifique as cargas críticas, a exposição ambiental, a temperatura de serviço e as condições da interface correspondente. Esta fase estabelece o “envelope mínimo de desempenho exigido”.
- Fase 2 – Pré-seleção de Materiais e Processos: Com base nos requisitos funcionais, proponha classes de materiais candidatos (por exemplo, 35CrMo para alta resistência, 304 para resistência à corrosão) e uma rota de fabricação primária (por exemplo, direção a frio para alto volume, CNC para formas complexas de baixo volume).
- Fase 3 – Análise de Viabilidade e Tolerância: Valide se a geometria proposta pode ser fabricada dentro das tolerâncias exigidas usando o processo escolhido. Isso inclui a avaliação de ângulos de inclinação, cortes inferiores, folga da matriz de laminação de roscas e potencial de distorção do tratamento térmico.
- Fase 4 – Modelagem de Custos e Investimento em Ferramentas: Estime custos de ferramentas, tempos de ciclo por peça, taxas de refugo e custos de inspeção. Determine o MOQ necessário para atingir o preço unitário alvo e apresente opções de preços diferenciados ao cliente.
- Fase 5 – Finalização do Desenho e Especificação: Emita o desenho de engenharia final com todas as dimensões críticas, tolerâncias, especificações de materiais, especificações de tratamento térmico, requisitos de revestimento e critérios de inspeção. Inclui um modelo de relatório dimensional para validação de produção.
3. Matriz de Decisão para Seleção de Processos
Selecionar o processo de fabricação ideal para um parafuso não padronizado costuma ser a decisão mais crítica no fluxo de trabalho de desenvolvimento. A matriz de decisão a seguir fornece uma abordagem estruturada baseada no volume de produção, complexidade geométrica e tolerâncias exigidas.
- Cabeçalho frio (alto volume, formas simples): Ideal para volumes de produção acima de 50.000 peças com geometrias de cabeça simples (hexagonal, pan, plana) e relações comprimento/diâmetro moderadas. Alcança excelente rendimento de material (>90%) e tempos de ciclo rápidos (30-100 peças por minuto).
- Forjamento a Quente (Volume Médio, Grandes Diâmetros): Adequado para diâmetros acima de M24 ou formatos de cabeça complexos que exigem alta ductilidade do material. Oferece boa estabilidade dimensional, mas requer maior investimento em ferramentas e tempos de ciclo mais lentos.
- Usinagem CNC (baixo volume, recursos complexos): A rota preferida para volumes abaixo de 5.000 peças ou designs com furos cruzados, cabeças excêntricas ou perfis de rosca não padronizados. Fornece flexibilidade geométrica máxima, mas incorre em custos mais elevados por peça e menor rendimento de material.
- Híbrido (operações secundárias CNC de direção fria): A abordagem mais econômica para volumes médios (5.000 a 50.000 peças) que exigem conformação primária de alto volume e usinagem de precisão limitada (por exemplo, perfuração de furos cruzados, torneamento de diâmetros específicos).
4. Exemplo prático: desenvolvimento de parafuso de ombro personalizado
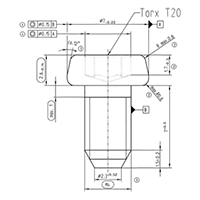
Considere um cliente que precisa de um parafuso com cabeça excêntrica e furo cruzado, em aço inoxidável 316, para uma aplicação de processamento de alimentos. Aplicando o modelo triangular:
- Função: Requer resistência à corrosão (316 SS), comprimento de ombro preciso (±0,05 mm) e rosca M12 classe 6g.
- Processo: O cabeçote a frio da cabeça e do ombro é viável, mas o furo cruzado requer perfuração CNC como operação secundária. A cabeça excêntrica requer uma ferramenta de rumo personalizada.
- Custo: Custo do ferramental estimado em US$ 2.500 com um MOQ de 10.000 peças para atingir um preço unitário de US$ 1,20. Uma abordagem de menor volume somente CNC custaria US$ 8,50 por peça a 500 unidades.
A recomendação final é um processo híbrido: cabeçote a frio para a geometria primária do ombro e da cabeça, seguido de furação cruzada CNC, com a solução apresentada ao cliente com preços diferenciados e opções de prazo de entrega.
5. Perspectiva de Fabricação e Qualidade
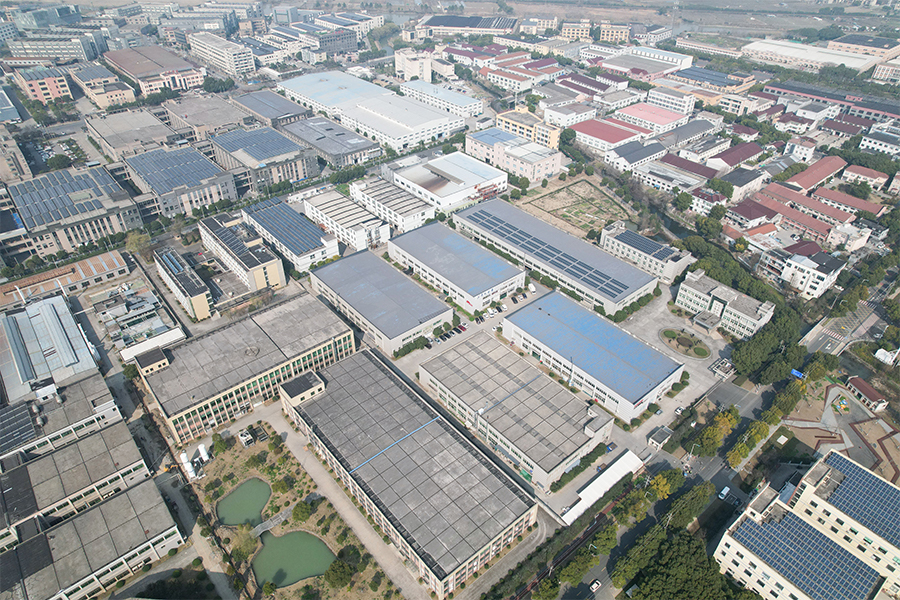
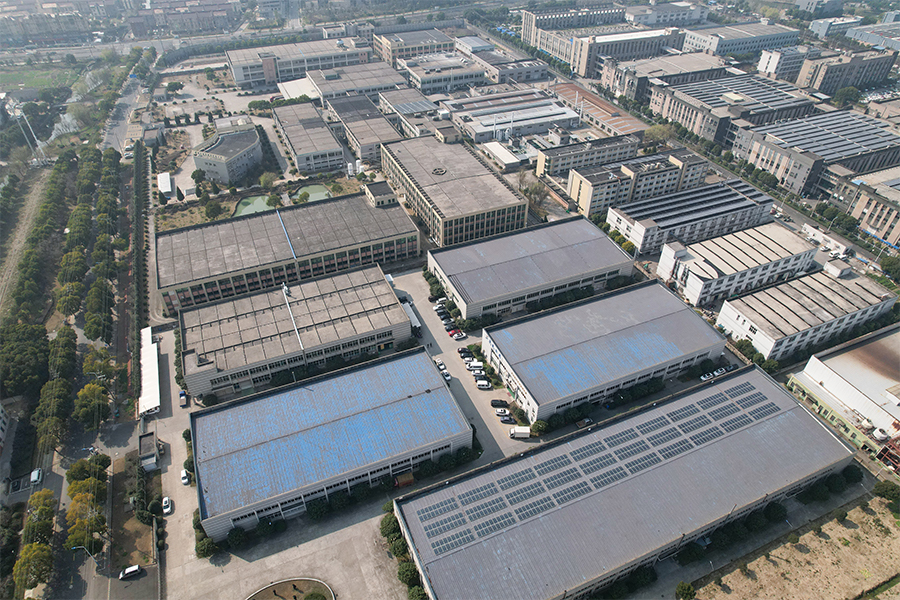
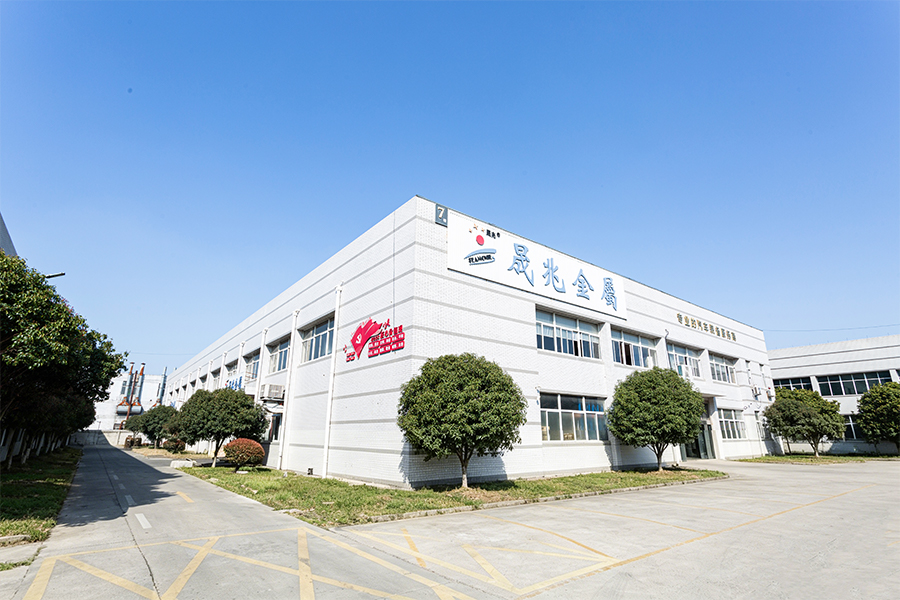
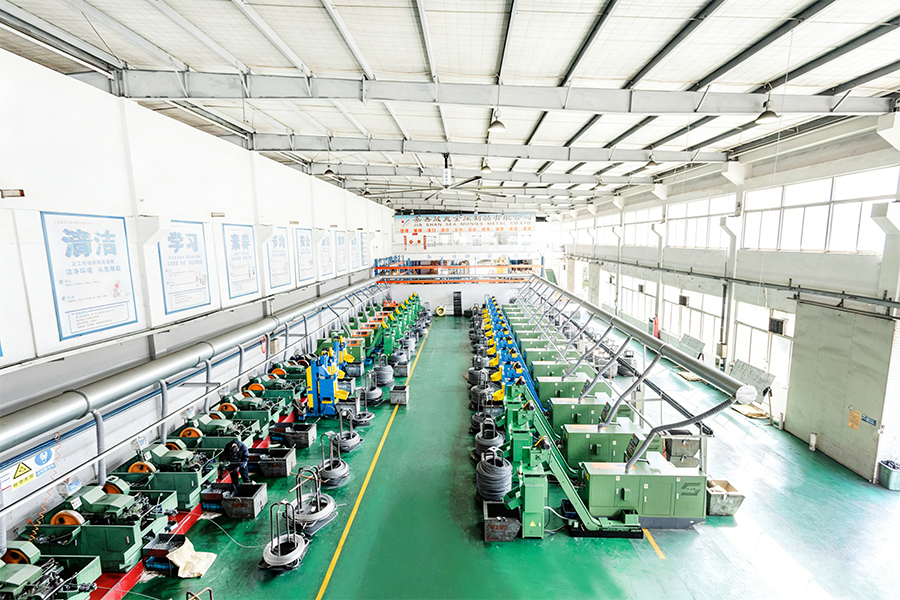
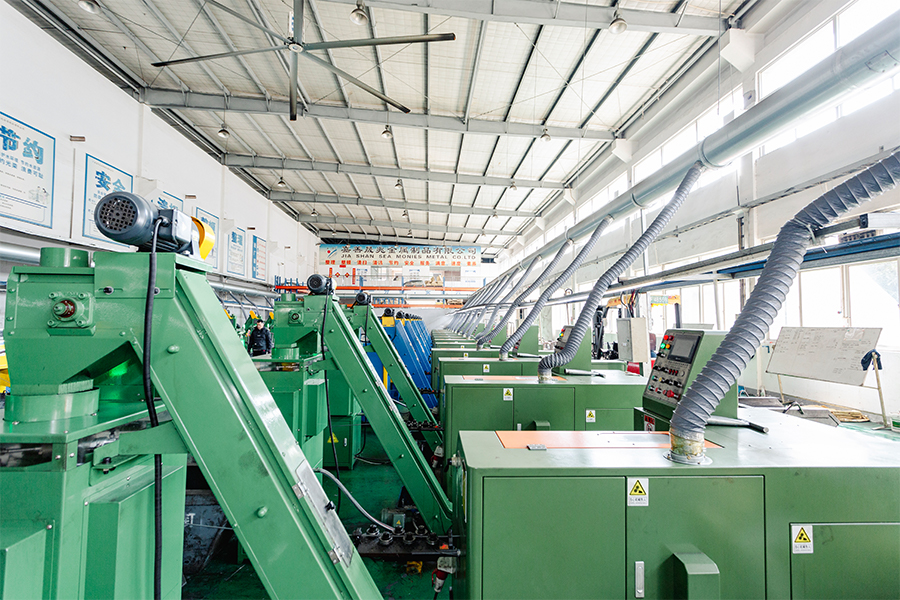
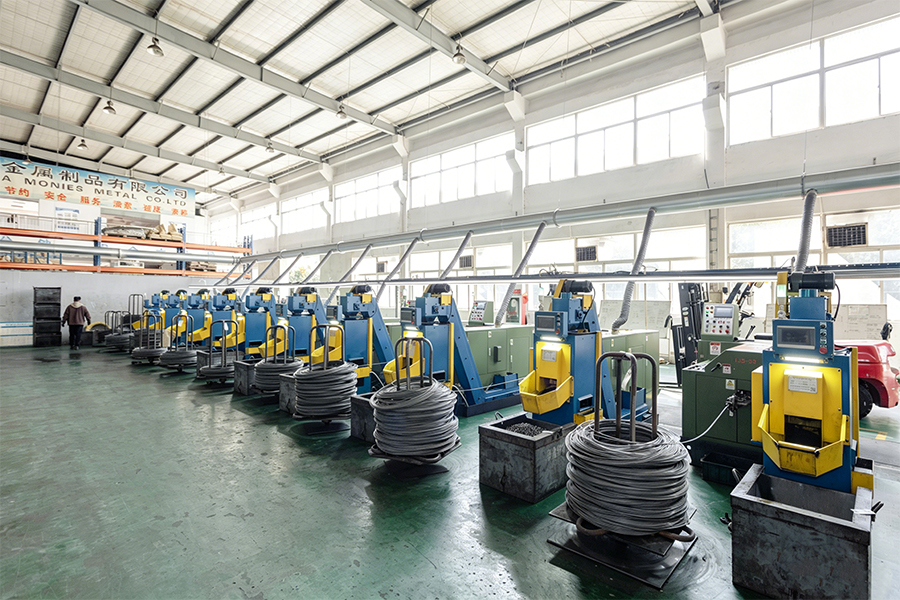
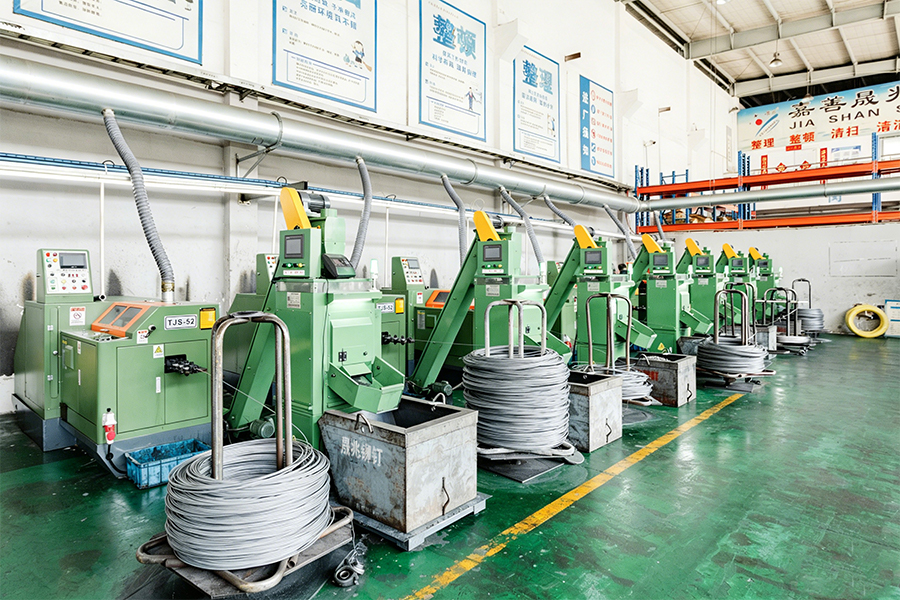
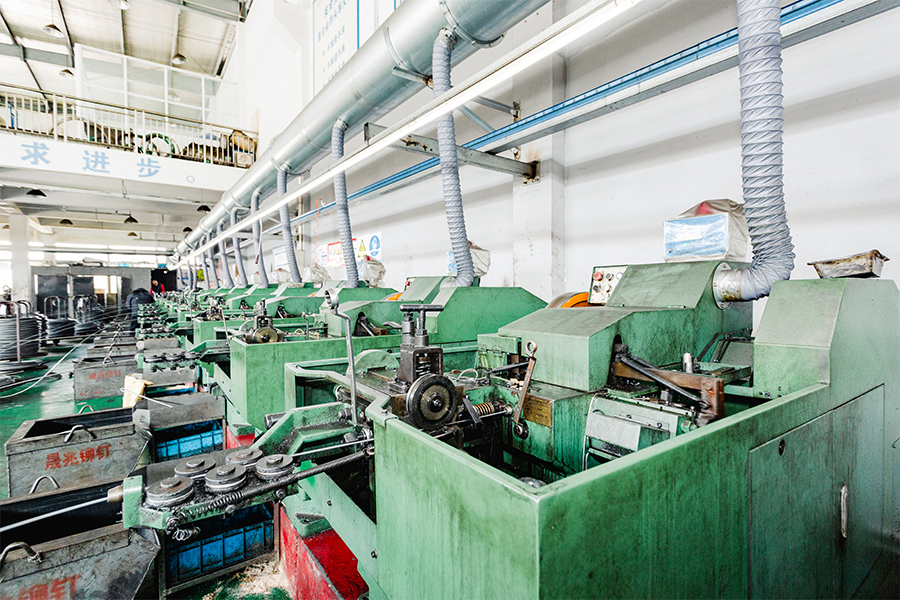
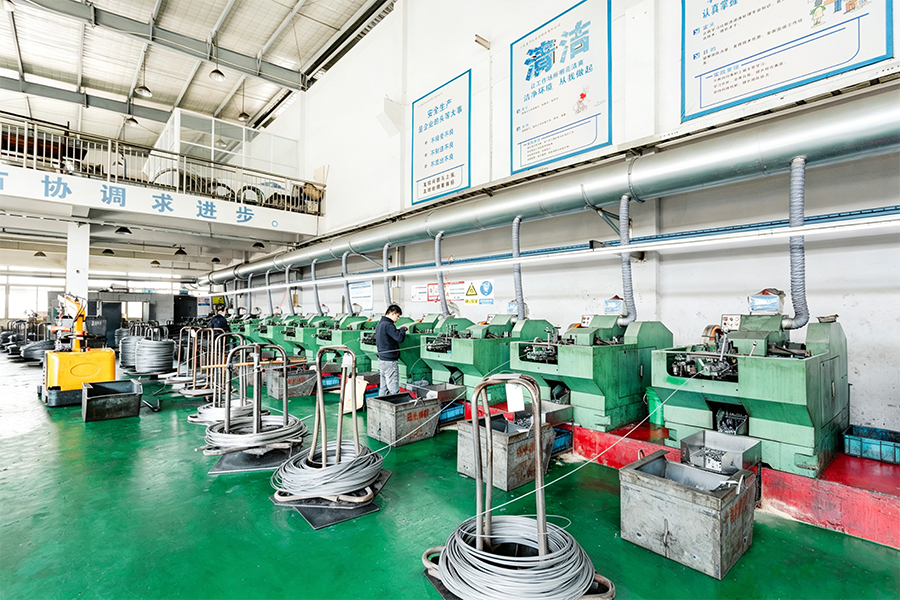
A implementação bem-sucedida do triângulo função-processo-custo requer profundo conhecimento de fabricação e rigorosos controles de qualidade. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) é uma empresa familiar da SEA Monies Metal Co., Ltd., que herda 20 anos de experiência familiar e herança de qualidade na fabricação de metais. Contando com a forte capacidade de produção e vantagens da cadeia de suprimentos da Shengzhao Metal, nos especializamos em P&D, produção e vendas globais de produtos metálicos de alta qualidade. Aderindo à busca da família por precisão, atitude de trabalho rigorosa e compromisso de longo prazo, fornecemos produtos e serviços estáveis e confiáveis a clientes em todo o mundo.
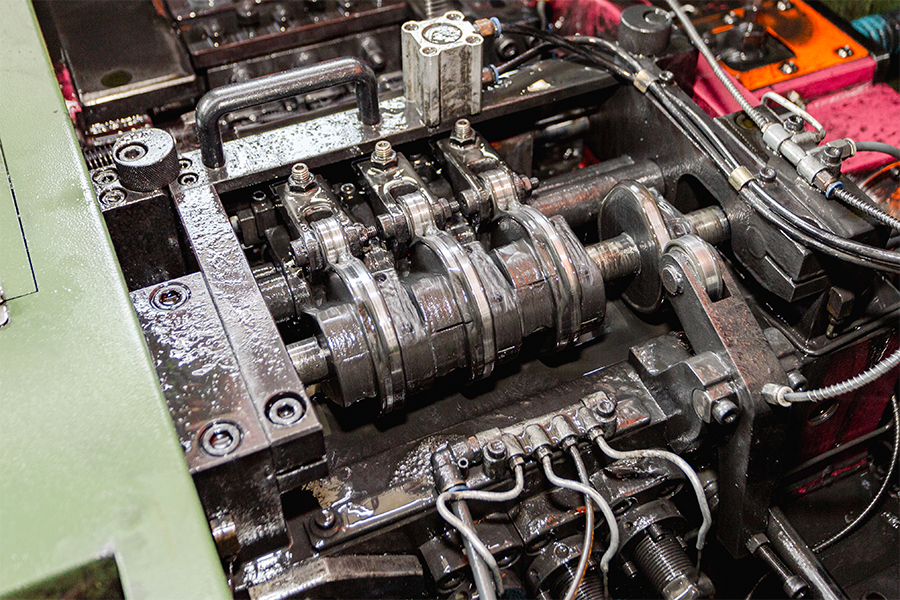
Aproveitando a robusta capacidade de pesquisa e desenvolvimento e produção da fábrica, nos especializamos em rebites, cavilhas, porcas, arruelas, pinos, parafusos de alta resistência e diversas peças personalizadas não padronizadas. Nossa linha de produtos abrange materiais que incluem aço inoxidável, ligas de aço, ligas de alumínio, cobre e ligas especiais, utilizando processos como cabeçote a frio, forjamento a quente e usinagem CNC. Nossos produtos são exportados para mais de 25 países, atendendo a mais de 200 clientes.
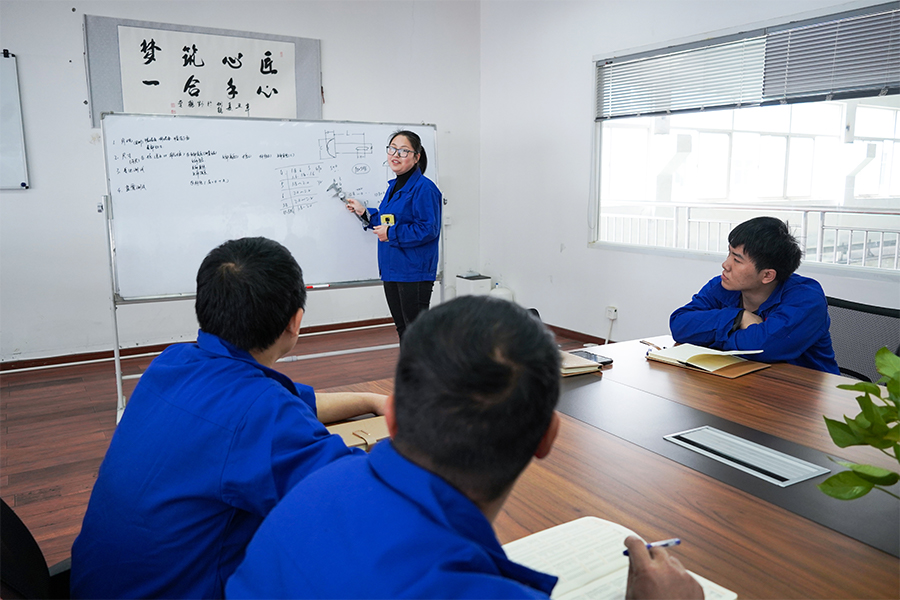
A Chance & Union está comprometida em conectar perfeitamente o "Fabricado na China" com o mercado internacional, fornecendo aos clientes globais soluções de fixação completas, desde P&D até a produção em massa, por meio de tecnologia profissional e qualidade excepcional. Nossa equipe de engenharia aplica o modelo triangular sistematicamente para cada projeto personalizado, garantindo que seu esboço se torne uma especificação pronta para produção com expectativas claras de custo, prazo de entrega e qualidade.
6. Perguntas frequentes (FAQ)
- Q1: Qual é a quantidade mínima que você aceita para um parafuso não padrão totalmente personalizado?
R: Nossa quantidade mínima de pedido (MOQ) varia de acordo com a complexidade e a rota de fabricação. Para geometrias personalizadas simples usando cabeçalho a frio, o MOQ pode ser tão baixo quanto 5.000 peças. Para peças complexas usinadas em CNC, podemos acomodar pedidos de até 500 peças. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) fornece uma avaliação de viabilidade e custos para sua necessidade específica. - Q2: Como você garante que o primeiro lote de produção corresponda à amostra original do cliente?
R: Nosso processo começa com uma análise dimensional e material detalhada da amostra. Em seguida, geramos um desenho de engenharia completo e um relatório de “Inspeção do Primeiro Artigo” (FAI), que é enviado para aprovação do cliente antes da produção em massa. A FAI inclui todas as dimensões críticas, certificados de testes de materiais e resultados de dureza. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) segue os procedimentos ISO 9001 para verificação de amostras e liberação de produção. - Q3: Você pode desenvolver um parafuso personalizado que combine recursos de diferentes graus padrão (por exemplo, um grau de resistência 10,9 com resistência à corrosão semelhante ao aço inoxidável)?
R: Sim – isto é conseguido através da substituição de materiais. Por exemplo, podemos fabricar parafusos personalizados a partir de liga de aço de alta resistência (por exemplo, 42CrMo) e aplicar um revestimento exclusivo de zinco-alumínio (Dacromet) ou revestimento de aço inoxidável para obter alta resistência e resistência à corrosão. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) oferece uma variedade de combinações de materiais e revestimentos para atender às suas necessidades funcionais específicas.
Seleção de tolerância do diâmetro do parafuso de ressalto para localização precisa: h6, h7 ou h8 – Equilíbrio de folga mínima e prevenção de gripagem
Em aplicações de localização de precisão, o parafuso de ombro funciona tanto como fixador quanto como cavilha de precisão. O diâmetro do ressalto se encaixa em um furo ou bucha correspondente, proporcionando posicionamento radial preciso e transferência de carga de cisalhamento. A escolha do grau de tolerância para o diâmetro do ressalto - h6, h7 ou h8 de acordo com a ISO 286 - determina diretamente a folga entre o ressalto e seu furo correspondente. Uma folga menor (ajuste mais apertado) melhora a precisão do posicionamento, mas aumenta o risco de emperramento, escoriações ou desgaste do conjunto devido à expansão térmica ou desalinhamento menor. Um ajuste mais folgado facilita a montagem e acomoda o crescimento térmico, mas sacrifica a precisão da localização. Este artigo fornece uma estrutura de seleção sistemática com base nos requisitos da aplicação e nas condições operacionais.
1. Definições de Grau de Tolerância e Valores de Liberação
A tabela a seguir define os três graus de tolerância para um eixo cilíndrico (ressalto) de acordo com a ISO 286, com suas faixas de folga correspondentes para uma tolerância típica de furo correspondente de H7. O tamanho da base é considerado 12 mm para ilustração; escala de valores com diâmetro nominal.
| Grau de tolerância do ombro | Definição (ISO 286) | Folga típica (para diâmetro de 12 mm, com furo H7) | Tipo de aplicativo |
|---|---|---|---|
| h6 | Precisão fina, ajuste justo | 0 – 18 µm (média ~9 µm) | Localização de alta precisão, folga mínima |
| h7 | Precisão geral, ajuste moderado | 0 – 34 µm (média ~17 µm) | Localização padrão, bom equilíbrio entre ajuste e montagem |
| h8 | Precisão comercial, ajuste com folga | 0 – 56 µm (média ~28 µm) | Fácil montagem, acomodação de expansão térmica |
Nota: A folga real também depende da tolerância do furo. Para a maioria das aplicações de localização de precisão, o furo correspondente é especificado como H7, produzindo um ajuste de folga que varia de próximo de zero a um valor máximo que aumenta com o grau de tolerância do ressalto.
2. Fatores-chave que influenciam a seleção da tolerância
A escolha entre h6, h7 e h8 não é apenas uma questão de precisão – ela deve ser feita no contexto do ambiente de aplicação específico. Os seguintes parâmetros são críticos no processo de seleção.
- Requisito de precisão de posicionamento: Se o parafuso de ressalto for usado para localizar dois componentes que devem manter a concentricidade dentro de, digamos, ±0,02 mm, um ajuste h6 será necessário para minimizar a folga radial. Para aplicações de orientação geral onde ±0,05 mm é aceitável, h7 é suficiente.
- Frequência e método de montagem: Os componentes que são montados e desmontados frequentemente, especialmente em equipamentos de manutenção intensiva, beneficiam dos ajustes h8 ou h7 para reduzir o risco de escoriações e simplificar a montagem manual.
- Diferencial de Expansão Térmica: Quando o parafuso de ressalto e o componente correspondente são feitos de materiais com diferentes coeficientes de expansão térmica (por exemplo, ressalto de aço em uma caixa de alumínio), um ajuste h7 ou h8 fornece a folga necessária para acomodar a expansão diferencial na faixa de temperatura operacional.
- Lubrificação e Acabamento Superficial: Uma superfície de ombro bem lubrificada e com acabamento fino pode tolerar um ajuste mais apertado (h6) sem emperrar. Superfícies ásperas ou condições de montagem secas exigem um ajuste mais frouxo (h7 ou h8).
- Carregamento dinâmico vs. estático: Para articulações carregadas dinamicamente onde o ombro experimenta movimento relativo (por exemplo, aplicações de pivô), h8 é frequentemente selecionado para permitir rotação livre. Para localização estática e bloqueada, h6 é o preferido.
3. Matriz de Decisão de Seleção
A matriz de decisão a seguir fornece uma abordagem estruturada para selecionar o grau de tolerância apropriado com base na criticidade da aplicação e no ambiente operacional.
- Selecione h6 Quando: (1) A tolerância de posicionamento radial é < ±0,025 mm; (2) A montagem é realizada em condições controladas de oficina com lubrificação; (3) Os materiais correspondentes possuem coeficientes de expansão térmica semelhantes; (4) A junta é estática ou dinâmica de baixo ciclo.
- Selecione h7 Quando: (1) A tolerância de posicionamento radial é de ±0,025–0,05 mm; (2) Espera-se uma frequência moderada de montagem e desmontagem; (3) É necessário um equilíbrio entre precisão e facilidade de montagem; (4) Esta é a escolha mais comum para aplicações gerais de localização de precisão.
- Selecione h8 Quando: (1) A tolerância de posicionamento radial é > ±0,05 mm ou não é crítica; (2) É necessária montagem/desmontagem frequente; (3) O ombro está sujeito à expansão térmica devido a grandes oscilações de temperatura; (4) O ombro funciona como um pivô ou guia deslizante com movimento relativo.
4. Exemplo prático
Considere um parafuso de ombro usado como pino de localização para uma placa de fixação que deve ser removida diariamente para limpeza. A placa é de alumínio (CTE 23 μm/m°C) e o parafuso de ressalto é de aço temperado (CTE 12 μm/m°C). A temperatura de operação varia de 10°C a 40°C. Um ombro de 12 mm de diâmetro sujeito a um aumento de temperatura de 30°C experimentará uma expansão diferencial de aproximadamente 30°C × (23-12)×10⁻⁶ × 12 mm = 0,004 mm (4 µm). Este diferencial reduz efetivamente a folga. Neste caso, h6 é aceitável se o acessório for lubrificado e manuseado com cuidado; h7 é uma escolha mais segura se o aparelho for manuseado de maneira brusca ou em condições sujas.
5. Perspectiva de Fabricação e Qualidade
Alcançar tolerâncias consistentes de diâmetro de ombro em h6 ou níveis mais restritos requer usinagem precisa e inspeção rigorosa. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) é uma empresa familiar da SEA Monies Metal Co., Ltd., que herda 20 anos de experiência familiar e herança de qualidade na fabricação de metais. Contando com a forte capacidade de produção e vantagens da cadeia de suprimentos da Shengzhao Metal, nos especializamos em P&D, produção e vendas globais de produtos metálicos de alta qualidade. Aderindo à busca da família por precisão, atitude de trabalho rigorosa e compromisso de longo prazo, fornecemos produtos e serviços estáveis e confiáveis a clientes em todo o mundo.
Aproveitando a robusta capacidade de pesquisa e desenvolvimento e produção da fábrica, nos especializamos em rebites, cavilhas, porcas, arruelas, pinos, parafusos de alta resistência e diversas peças personalizadas não padronizadas. Nossa linha de produtos abrange materiais que incluem aço inoxidável, ligas de aço, ligas de alumínio, cobre e ligas especiais, utilizando processos como cabeçote a frio, forjamento a quente e usinagem CNC. Nossos produtos são exportados para mais de 25 países, atendendo a mais de 200 clientes.
A Chance & Union está comprometida em conectar perfeitamente o "Fabricado na China" com o mercado internacional, fornecendo aos clientes globais soluções de fixação completas, desde P&D até a produção em massa, por meio de tecnologia profissional e qualidade excepcional. Para parafusos de ressalto que exigem controle preciso de tolerância de ressalto, fornecemos relatórios de inspeção completos, incluindo dados de medição CMM para dimensões críticas.
6. Perguntas frequentes (FAQ)
- Q1: Posso usar um parafuso de ombro com ressalto h6 em um orifício de alumínio sem risco de emperramento?
R: Sim, desde que o furo seja usinado em H7, as superfícies estejam bem lubrificadas (de preferência com composto antigripante) e a montagem seja realizada lentamente em ambiente controlado. No entanto, se o parafuso for desmontado e remontado com frequência, h7 é recomendado para reduzir o risco de escoriações. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) pode fornecer parafusos de ombro personalizados com acabamentos de superfície e revestimentos otimizados (por exemplo, níquel sem eletrólito) para reduzir a tendência de escoriações. - Q2: Qual é a tolerância padrão do furo correspondente para um parafuso com ressalto especificado com ressalto h7?
R: A tolerância padrão do furo correspondente para um ressalto h7 é H7, produzindo um ajuste de folga que é classificado como "folga estreita" ou "folga de precisão". Esta combinação é amplamente utilizada em fixações de máquinas-ferramenta e conjuntos de matrizes. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) pode fornecer conjuntos correspondentes de parafusos de ombro e buchas ou placas de localização perfuradas em H7 para garantir um ajuste consistente. - P3: Como especifico a tolerância do ombro se minha aplicação tiver alta precisão e alta expansão térmica?
R: Nesses casos, a tolerância do ombro por si só é insuficiente – você deve considerar a tolerância do furo e a folga em temperaturas extremas. Para alta precisão com expansão térmica, a abordagem recomendada é h6 com uma tolerância de furo de H8, que fornece um pouco mais de folga do que um furo H7, mantendo o ressalto firme. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) pode ajudar no cálculo da folga necessária e na seleção da combinação de tolerância ideal para sua faixa operacional específica.