





ASME B18.2.1 vs. DIN 931/933 Raio de filete inferior do parafuso sextavado: Como as diferenças afetam fundamentalmente a vida em fadiga e o fator de concentração de tensão (Kt)?
O raio do filete inferior – a zona de transição curva entre a cabeça do parafuso e a haste – é uma das características geométricas mais críticas que determinam o desempenho de fadiga de um parafuso sextavado. Embora ASME B18.2.1 (Norma Americana) e DIN 931/933 (Norma Alemã) especifiquem parafusos sextavados para uso industrial geral, seus diferentes requisitos para esta geometria de filete têm implicações profundas na concentração de tensões e na vida em fadiga. Este artigo disseca essas diferenças do ponto de vista da engenharia mecânica e da manufatura.
1. Diferenças padrão: requisitos de raio de filete
A tabela a seguir resume as principais diferenças dimensionais e de filosofia de projeto entre os parafusos sextavados ASME e DIN em relação ao filete inferior.
| Parâmetro | ASME B18.2.1 (série em polegadas) | DIN 931/933 (Série Métrica) |
|---|---|---|
| Definição do raio do filete | Especificado como um raio máximo, permitindo uma ampla faixa de tolerância de fabricação | Especifica um raio mínimo, garantindo uma transição mais suave para aplicações críticas de fadiga |
| Faixa de raio típica (equivalente a M10–M24) | 0,8–1,4 mm (máx.) | ≥ 1,0 mm (mín.) |
| Referência de medição | Medido na junção da cabeça e da haste | Medido com medidor de raio; deve atender ao requisito mínimo |
| Filosofia de Design | Prioriza a economia de manufatura com Kt aceitável, mas mais alto | Prioriza a resistência à fadiga com menor Kt e vida útil prolongada |
2. A Física da Concentração de Tensão: Como o Raio do Filete Afeta o Kt
O Fator de Concentração de Tensão (Kt) descreve a amplificação da tensão nominal em uma descontinuidade geométrica. Para o filete inferior, um raio menor concentra a tensão em uma área mais estreita, aumentando dramaticamente o pico de tensão local. A física está bem estabelecida:
- Pico de estresse local: Um filete afiado e de raio pequeno força as linhas de fluxo de tensão a se curvarem acentuadamente, criando um pico de tensão localizado que pode ser várias vezes maior que a tensão nominal da haste.
- Gradiente de deformação: Um raio maior espalha a tensão por uma área maior, reduzindo o valor de pico e criando um gradiente de deformação mais favorável – reduzindo efetivamente a força motriz para o início da trinca.
- Vulnerabilidade de carregamento cíclico: Sob cargas dinâmicas, a alta concentração de tensão em um filete agudo torna-se o local preferido para a nucleação de trincas por fadiga, levando à falha prematura.
Evidências experimentais confirmam esta relação: aumentar o raio do filete do mínimo para um valor otimizado maior reduz significativamente o fator de concentração de tensão. Análises de elementos finitos demonstraram que a otimização da geometria do filete pode reduzir a tensão máxima de Von-Mises em mais de 40%, com Kt caindo de ~9,08 para ~5,35.
Testes de fadiga em fixadores mostraram que um raio de filete maior pode se traduzir diretamente em extensão da vida útil em fadiga – em alguns casos por um fator de 2 ou mais sob cargas cíclicas idênticas.
3. Implicações da fadiga na vida: qual padrão tem melhor desempenho?
Como as trincas por fadiga normalmente iniciam em locais de concentração de tensão, o filete inferior é uma zona crítica conhecida – responsável por aproximadamente 15% das falhas por fadiga dos parafusos. A abordagem da norma ao raio do filete impacta diretamente o desempenho do parafuso sob cargas cíclicas.
- Estilo DIN (raio mínimo maior): A exigência de um raio mínimo maior reduz a concentração de tensão, tornando o parafuso mais resistente ao início da trinca por fadiga. Isto é particularmente benéfico em aplicações com cargas e vibrações cíclicas moderadas a altas.
- Estilo ASME (raio máximo com ampla tolerância): Embora o padrão permita um amplo alcance, ele não exige um raio mínimo grande. Os parafusos fabricados com raios na extremidade inferior da tolerância experimentarão maior concentração de tensão e menor vida útil em fadiga em comparação com seus equivalentes DIN.
Vale a pena notar que a maioria das falhas por fadiga do parafuso ocorre na primeira rosca engatada (aproximadamente 70%), com o desvio da rosca e o filete inferior representando os próximos locais mais vulneráveis. Entretanto, para aplicações onde o engate da rosca é bem projetado e a distribuição de carga é otimizada, o filete inferior torna-se o fator decisivo.
4. Perspectiva de Fabricação: Alcançando Geometria de Filete Ideal
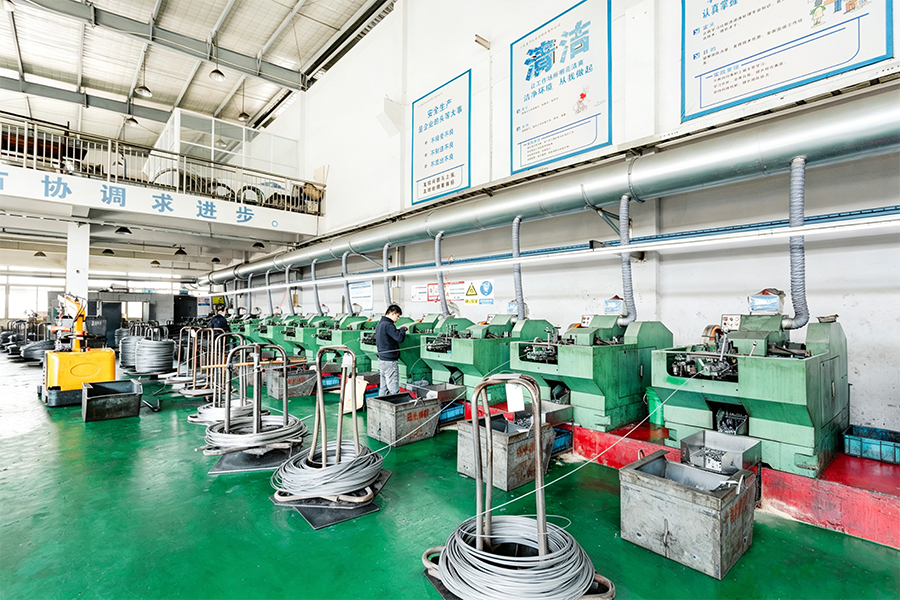
Os processos de fabricação desempenham um papel crucial na obtenção da geometria de filete desejada e nos seus efeitos de aumento da fadiga. O processo de cabeçote a frio cria inerentemente um filete, mas seu raio e qualidade de superfície podem variar significativamente. Tratamentos de superfície, como laminação de filetes ou shot peening, podem aumentar ainda mais a vida em fadiga, introduzindo tensões residuais compressivas benéficas e melhorando o acabamento superficial.
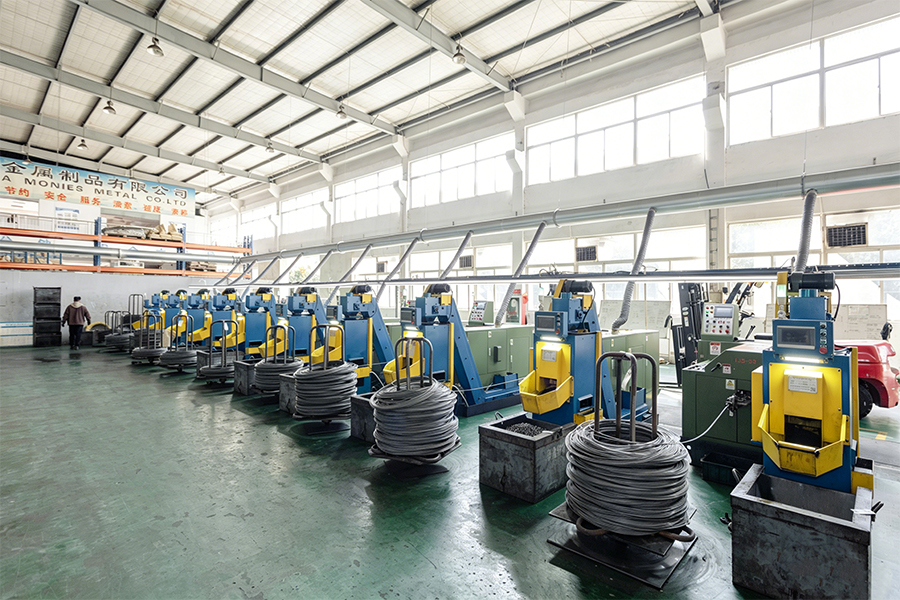
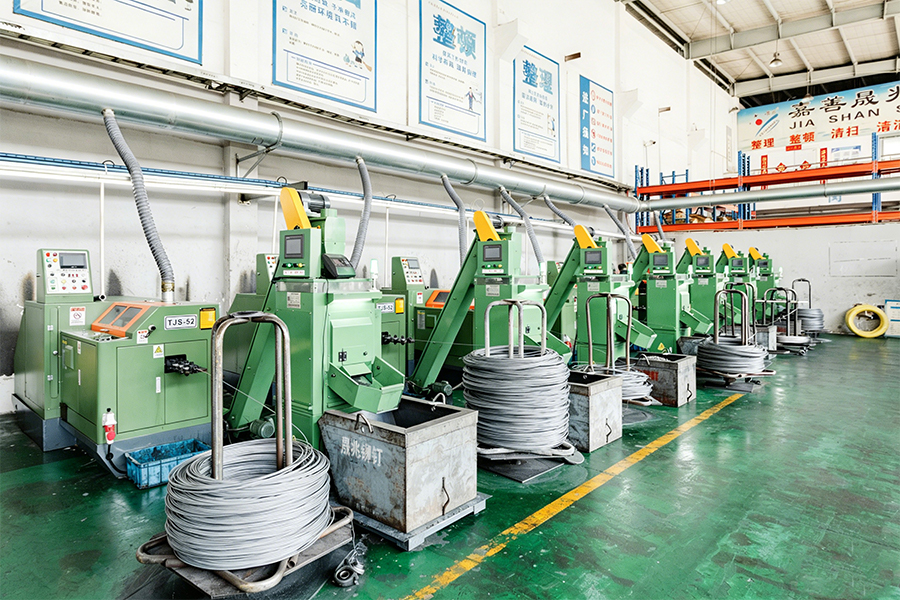
Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) é uma empresa familiar da SEA Monies Metal Co., Ltd., que herda 20 anos de experiência familiar e herança de qualidade na fabricação de metais. Contando com a forte capacidade de produção e vantagens da cadeia de suprimentos da Shengzhao Metal, nos especializamos em P&D, produção e vendas globais de produtos metálicos de alta qualidade. Aderindo à busca da família por precisão, atitude de trabalho rigorosa e compromisso de longo prazo, fornecemos produtos e serviços estáveis e confiáveis a clientes em todo o mundo.
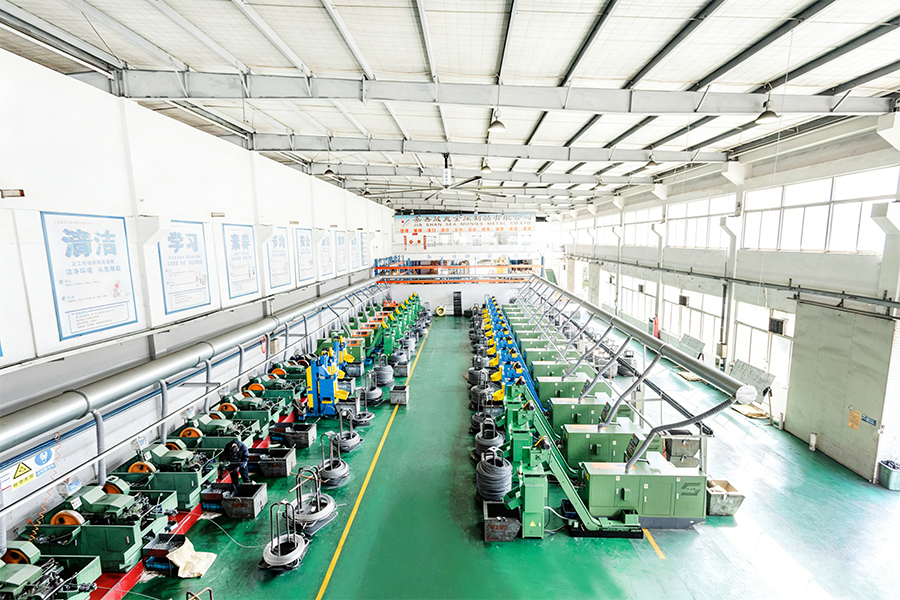
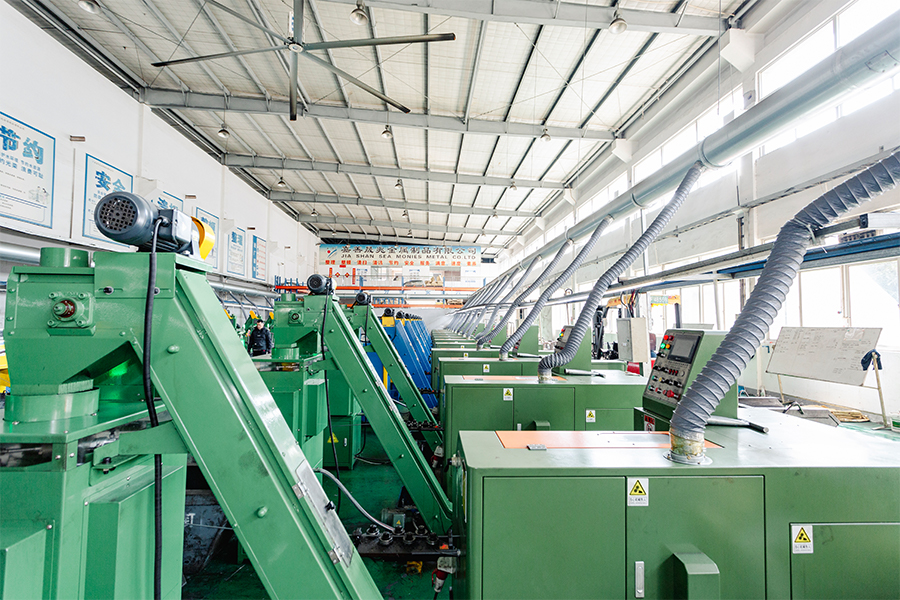
Aproveitando a robusta capacidade de pesquisa e desenvolvimento e produção da fábrica, nos especializamos em rebites, cavilhas, porcas, arruelas, pinos, parafusos de alta resistência e diversas peças personalizadas não padronizadas. Nossa linha de produtos abrange materiais que incluem aço inoxidável, ligas de aço, ligas de alumínio, cobre e ligas especiais, utilizando processos como cabeçote a frio, forjamento a quente e usinagem CNC. Nossos produtos são exportados para mais de 25 países, atendendo a mais de 200 clientes.
A Chance & Union está comprometida em conectar perfeitamente o "Fabricado na China" com o mercado internacional, fornecendo aos clientes globais soluções de fixação completas, desde P&D até a produção em massa, por meio de tecnologia profissional e qualidade excepcional. Para clientes que exigem desempenho superior à fadiga, podemos produzir parafusos sextavados com raios de filete inferiores otimizados que atendem ou excedem as especificações DIN.
5. Perguntas frequentes (FAQ)
- Q1: Os parafusos sextavados ASME e DIN são intercambiáveis para aplicações críticas à fadiga?
R: Não sem verificar a geometria do filete. Embora ambos os padrões sejam dimensionalmente semelhantes, a tolerância de filete mais ampla do padrão ASME pode resultar em raios mais nítidos que reduzem a vida à fadiga. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) recomenda especificar o raio mínimo do filete e os requisitos de acabamento superficial para garantir um desempenho consistente à fadiga. - P2: Como posso verificar o raio do filete inferior de um lote de parafusos recebido?
R: O raio do filete pode ser inspecionado usando medidores de raio, comparadores ópticos ou máquinas de medição por coordenadas (CMM). Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) fornece relatórios de inspeção e pode adaptar os parâmetros de fabricação para garantir a conformidade com os requisitos de filé especificados. - Q3: Os processos de pós-fabricação podem melhorar a vida útil em fadiga de parafusos com raios de filete pequenos?
R: Sim. A laminação de filetes após tratamento térmico (trabalho a frio) ou shot peening pode introduzir tensões residuais compressivas que aumentam significativamente a vida em fadiga. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) oferece esses serviços de valor agregado para melhorar o desempenho de parafusos sextavados padrão e personalizados.
ASTM A153 vs. ISO 1461: Quantificando as diferenças de espessura de revestimento para parafusos sextavados HDG M20 e maiores
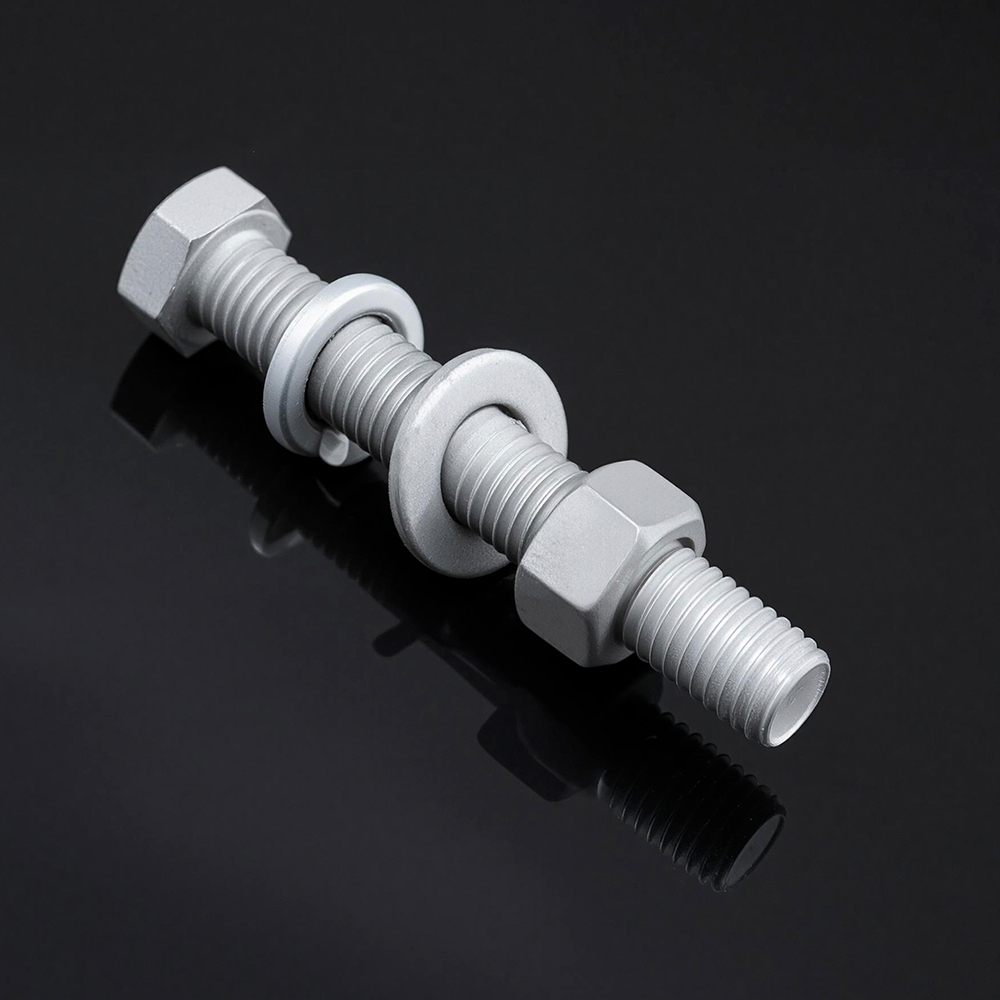
Ao especificar galvanizado por imersão a quente (HDG) parafusos sextavados para infraestrutura pesada – torres de transmissão, conexões de pontes ou plataformas offshore – a escolha entre os padrões ASTM A153 e ISO 1461 determina diretamente o nível mínimo de proteção contra corrosão. Para fixadores M20 e de diâmetro maior (normalmente > 6 mm ou equivalente a 1/4 de polegada), os dois padrões divergem significativamente em seus requisitos de espessura de revestimento. Este artigo fornece uma comparação quantitativa lado a lado e explica as implicações práticas.
1. A Distinção Fundamental: Hardware vs. Fabricações Gerais
ASTM A153 é projetada especificamente para "hardware" - fixadores roscados, arruelas e itens pequenos ou centrifugados semelhantes. A ISO 1461 (e seu equivalente regional EN ISO 1461), por outro lado, aplica-se amplamente a artigos de aço fabricados, incluindo seções estruturais, placas e tubos. Embora a ISO 1461 contenha uma seção separada para artigos centrifugados (incluindo fixadores roscados), suas tabelas de espessura são estruturadas em torno de categorias de espessura de aço e não de classes de fixadores.
Para parafusos sextavados M20 e maiores, ambas as normas aplicam o mesmo princípio fundamental: a espessura do aço base excede 6 mm, acionando a camada de espessura de revestimento mais alta. No entanto, os mínimos exigidos diferem mensuravelmente.
2. Comparação quantitativa da espessura do revestimento
A tabela a seguir apresenta os requisitos mínimos de espessura de revestimento para parafusos sextavados M20 e HDG maiores de acordo com ambos os padrões.
| Parâmetro | ASTM A153 (Classe C – Fixadores > 3/8″ / M10) | ISO 1461 (Artigos Centrifugados > 6 mm de diâmetro) |
|---|---|---|
| Espessura Mínima do Revestimento Local | 1,7 mils ≈ 43 µm | 40 µm (equiv. 285 g/m²) |
| Espessura Média Mínima (Média) do Revestimento | 2,1 mils ≈ 53 µm | 50 µm (equiv. 360 g/m²) |
| Referência de massa de revestimento | Espessura medida diretamente (mils ou µm) | Especificado em µm e g/m² |
| Método de medição | Medidor de espessura magnético ou gravimétrico | Medidor de espessura magnético ou gravimétrico |
| Aplicação Típica | Parafusos, porcas, arruelas e outras ferragens | Ferragens, seções estruturais e aço fabricado |
Nota: ASTM A153 Classe C cobre fixadores com mais de 3/8 de polegada (≈ M10) de diâmetro. Para parafusos M20 e maiores, esta classificação se aplica diretamente. A espessura local mínima de 1,7 mils (≈ 43 µm) é um requisito rígido para qualquer amostra única, enquanto a espessura média deve atingir 2,1 mils (≈ 53 µm).
A ISO 1461 especifica uma espessura local mínima de 40 µm e uma espessura média de 50 µm para artigos roscados centrifugados com diâmetro superior a 6 mm.
3. Implicações práticas da diferença
A diferença quantitativa – aproximadamente 3 µm no mínimo local e 3 µm na espessura média – pode parecer pequena, mas traz implicações significativas para a conformidade da qualidade e a vida útil.
- Mínimo local mais rigoroso da ISO 1461: Em 40 µm, o mínimo local da ISO 1461 é ligeiramente inferior aos 43 µm (1,7 mils) da ASTM A153. No entanto, o requisito médio da ISO 1461 de 50 µm está intimamente alinhado com os 53 µm da ASTM. A diferença prática está na inspeção: um lote que atenda à ASTM A153 satisfará automaticamente os mínimos de espessura da ISO 1461, mas o inverso não é garantido se a espessura local cair abaixo de 43 µm.
- Critérios de inspeção e rejeição: A ASTM A153 permite que amostras individuais caiam até o mínimo local, desde que a média da amostra atenda ao requisito de média. A ISO 1461 aplica uma lógica semelhante, mas usa protocolos de arredondamento e medição ligeiramente diferentes.
- Correlação de vida útil: Revestimentos mais espessos geralmente proporcionam maior proteção contra corrosão em ambientes agressivos. A diferença de 3 µm representa uma extensão marginal, mas mensurável, do tempo até a primeira ferrugem vermelha em testes acelerados de névoa salina.
Também vale a pena notar que a ISO 1461 está harmonizada com a EN ISO 10684 – uma norma dedicada para fixadores – para requisitos de tolerância de rosca, o que garante que as porcas possam ser montadas sem escoriações.
4. Perspectiva de Fabricação e Garantia de Qualidade
Alcançar consistentemente esses mínimos de espessura de revestimento em parafusos sextavados de grande diâmetro exige controle preciso do tempo de imersão, velocidade de retirada e parâmetros de centrifugação de rotação. Freqüentemente, é necessário rosquear ou escovar a rosca pós-galvanização para manter as tolerâncias de ajuste da rosca ISO 965-1 – uma etapa que não deve reduzir o revestimento abaixo dos mínimos especificados.
Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) é uma empresa familiar da SEA Monies Metal Co., Ltd., que herda 20 anos de experiência familiar e herança de qualidade na fabricação de metais. Contando com a forte capacidade de produção e vantagens da cadeia de suprimentos da Shengzhao Metal, nos especializamos em P&D, produção e vendas globais de produtos metálicos de alta qualidade. Aderindo à busca da família por precisão, atitude de trabalho rigorosa e compromisso de longo prazo, fornecemos produtos e serviços estáveis e confiáveis a clientes em todo o mundo.
Aproveitando a robusta capacidade de pesquisa e desenvolvimento e produção da fábrica, nos especializamos em rebites, cavilhas, porcas, arruelas, pinos, parafusos de alta resistência e diversas peças personalizadas não padronizadas. Nossa linha de produtos abrange materiais que incluem aço inoxidável, ligas de aço, ligas de alumínio, cobre e ligas especiais, utilizando processos como cabeçote a frio, forjamento a quente e usinagem CNC. Nossos produtos são exportados para mais de 25 países, atendendo a mais de 200 clientes.
A Chance & Union está comprometida em conectar perfeitamente o "Fabricado na China" com o mercado internacional, fornecendo aos clientes globais soluções de fixação completas, desde P&D até a produção em massa, por meio de tecnologia profissional e qualidade excepcional. Para parafusos sextavados HDG, controlamos rigorosamente a espessura do revestimento para atender ou exceder os requisitos ASTM A153 e ISO 1461, com relatórios de inspeção completos fornecidos para cada lote.
5. Perguntas frequentes (FAQ)
- Q1: Um lote de parafusos M20 HDG pode atender a ASTM A153 e ISO 1461 simultaneamente?
R: Sim. Como o mínimo local da ASTM A153 (43 µm) é ligeiramente superior ao da ISO 1461 (40 µm) para fixadores maiores, qualquer lote que esteja totalmente em conformidade com a ASTM A153 também satisfará os requisitos locais e médios da ISO 1461. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) produz rotineiramente parafusos sextavados HDG que atendem a ambos os padrões, simplificando a aquisição global. - P2: Qual padrão é mais comumente especificado para projetos de infraestrutura fora da América do Norte?
R: A ISO 1461 é o padrão padrão para a maioria dos projetos europeus, asiáticos e do Oriente Médio. No entanto, muitos especificadores internacionais aceitam qualquer um dos padrões, desde que a espessura do revestimento atenda ou exceda os mínimos aplicáveis. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) pode fornecer produtos certificados de acordo com qualquer padrão, ou ambos, com base nos requisitos do projeto. - Q3: Um revestimento HDG mais espesso afeta o ajuste da rosca para parafusos M20?
R: Sim. Revestimentos excessivamente espessos podem interferir nas tolerâncias da rosca. Tanto a ASTM A153 quanto a ISO 1461 permitem rosqueamento ou escovação após a galvanização para garantir o ajuste adequado da porca, desde que a espessura mínima de revestimento especificada seja mantida. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) aplica centrifugação controlada e, quando necessário, limpeza de rosca pós-galvanização para garantir que parafusos e porcas sejam montados sem problemas.