





Travamento radial vs. axial em contraporcas de precisão: quantificando as diferenças na resistência à vibração e retenção de pré-carga
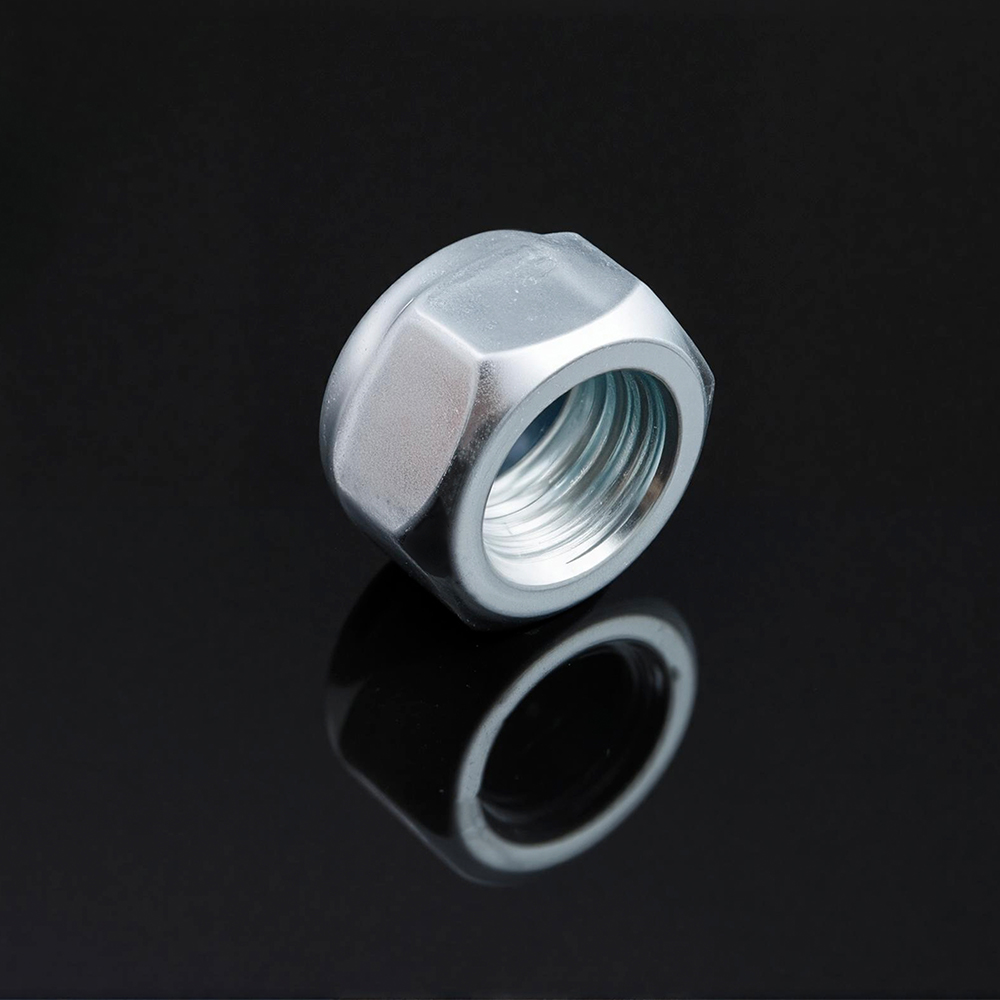
Em montagens de precisão, como fusos de alta velocidade, fusos de esferas e sistemas de pré-carga de rolamentos, a escolha do mecanismo de travamento para porcas de travamento de precisão é fundamental para a confiabilidade a longo prazo. Dois designs principais dominam o mercado: travamento radial (usando insertos radiais ou pinos) e travamento axial (usando deformação elástica de fios segmentados). Embora ambos forneçam funcionalidade anti-afrouxamento, seu desempenho sob cargas transversais cíclicas difere significativamente. Este artigo quantifica essas diferenças com base em pesquisas estabelecidas e dados do setor.
1. Visão geral do mecanismo de bloqueio
A tabela a seguir resume os princípios de projeto dos sistemas de travamento radial e axial.
| Parâmetro | Travamento radial (por exemplo, ZM, YSR) | Bloqueio axial (por exemplo, AM, YSF, YSK) |
|---|---|---|
| Método de bloqueio | Cavilhas de travamento ou inserções de latão de ação radial cruzam o furo da rosca; fixada por parafusos sem cabeça. Os pinos engatam nos flancos da rosca do eixo. | Segmentos da porca são deformados elasticamente através de parafusos sem cabeça axiais. Os flancos da rosca são pressionados contra a rosca do eixo, criando atrito. |
| Precisão de desvio axial | Normalmente ≤ 0,005 mm (usinado) ou ≤ 0,002 mm (retificado) | Comparável; o bloqueio não afeta o relacionamento face a thread |
| Requisito de espaço axial | Perfil mais fino disponível (por exemplo, série YSR) | Perfil padrão; o travamento axial requer mais altura da porca |
| Resiliência à carga de choque | Bom; pastilhas endurecidas (HRC 28-32) resistem ao desgaste | Excelente; deformação elástica absorve e distribui cargas de choque |
2. Desempenho quantitativo sob cargas transversais cíclicas
O desempenho anti-afrouxamento das porcas de fixação é avaliado com mais rigor sob cargas transversais cíclicas, que são conhecidas por serem o principal fator do auto-afrouxamento dos parafusos. A pesquisa estabeleceu que a perda de pré-carga e o microdeslizamento entre os fios engajados são os principais indicadores de falha.
- Taxa de retenção de pré-carga: Sob condições idênticas de pré-carga inicial e de carga transversal, uma porca padrão pode reter apenas 60-70% de sua pré-carga inicial após ciclos repetidos. Em contraste, as porcas de fixação de alto desempenho demonstraram taxas de pré-carga residuais em média 91,5% após 1.500 ciclos de vibração transversais.
- Comportamento microdeslizante: Cargas transversais cíclicas induzem microdeslizamento na interface da rosca. Embora as porcas padrão apresentem acúmulo irreversível de microdeslizamento, levando à perda progressiva de pré-carga, os projetos de travamento avançados exibem uma forte característica de "recuperação" - a pré-carga e o microdeslizamento quase retornam aos seus níveis originais quando a carga transversal retorna a zero.
- Rigidez do projeto: A capacidade de manter a rigidez do projeto estável sob vibração dinâmica é uma característica definidora do porcas de fixação de precisão . Os projetos de travamento radial, em particular, são projetados para manter a rigidez e, ao mesmo tempo, fornecer um antiafrouxamento eficaz, tornando-os adequados para sistemas de fixação de precisão em máquinas-ferramentas e aplicações aeroespaciais.
3. Análise Comparativa: Bloqueio Radial vs. Axial
Embora os dados de testes diretos para porcas de fixação de precisão radiais versus axiais sejam limitados, a análise comparativa a seguir é baseada em dados disponíveis da indústria e em princípios mecânicos estabelecidos.
| Métrica de desempenho | Travamento radial (por exemplo, ZM/YSR) | Bloqueio axial (por exemplo, AM/YSK) |
|---|---|---|
| Retenção de pré-carga (carga transversal) | Bom; o contato localizado dos pinos de travamento proporciona atrito consistente. No entanto, os pinos podem estar sujeitos a desgaste ao longo de muitos ciclos. | Excelente; a deformação elástica de 360° cria contato uniforme no flanco da rosca, distribuindo cargas e proporcionando resistência superior ao microdeslizamento. |
| Resistência à carga de choque | Bom; mas as cargas de choque podem causar tensão localizada nos pinos ou inserções de travamento. | Superior; a deformação elástica atua como elemento de amortecimento, absorvendo cargas de choque sem deformação permanente. |
| Reutilização | Totalmente reutilizável; os pinos de travamento são robustos e mantêm sua geometria. | Totalmente reutilizável se apertado uniformemente; o aperto irregular pode causar deformação do segmento. |
| Impacto de esgotamento axial | Nenhum impacto; mecanismo de travamento não afeta a precisão da face final. | Nenhum impacto; O método de travamento não afeta a precisão do batimento axial. |
| Restrições de Espaço | Preferido para aplicações de perfis finos onde o espaço axial é limitado. | Requer altura de porca padrão; não é adequado para projetos com restrições de espaço severas. |
4. O papel da pré-carga inicial
Pesquisas sobre afrouxamento de parafusos sob cargas transversais identificaram um parâmetro crítico que afeta ambos os mecanismos: o nível inicial de pré-carga. Foi demonstrado que uma pré-carga inicial mais alta melhora significativamente a retenção da pré-carga.
- Efeito de magnitude de pré-carga: Quando a pré-carga inicial é aumentada de 60 kN para 120 kN, a porcentagem de pré-carga residual sob cargas transversais cíclicas é significativamente maior. Isso ocorre porque uma pré-carga mais alta reduz o microdeslizamento na interface da rosca.
- Implicação prática: Para projetos de travamento radial e axial, definir a pré-carga inicial tão alta quanto a aplicação permitir melhorará o desempenho anti-afrouxamento. Ambos os projetos se beneficiam igualmente deste princípio, mas os projetos de travamento axial com seu contato de rosca mais uniforme podem alcançar resultados ligeiramente melhores em níveis de pré-carga equivalentes.
5. Perspectiva de Fabricação e Qualidade
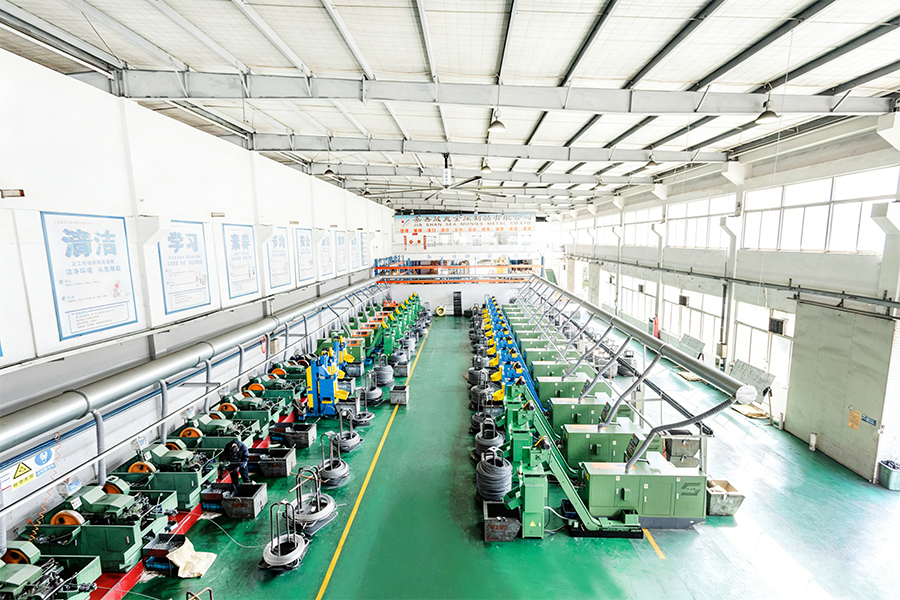
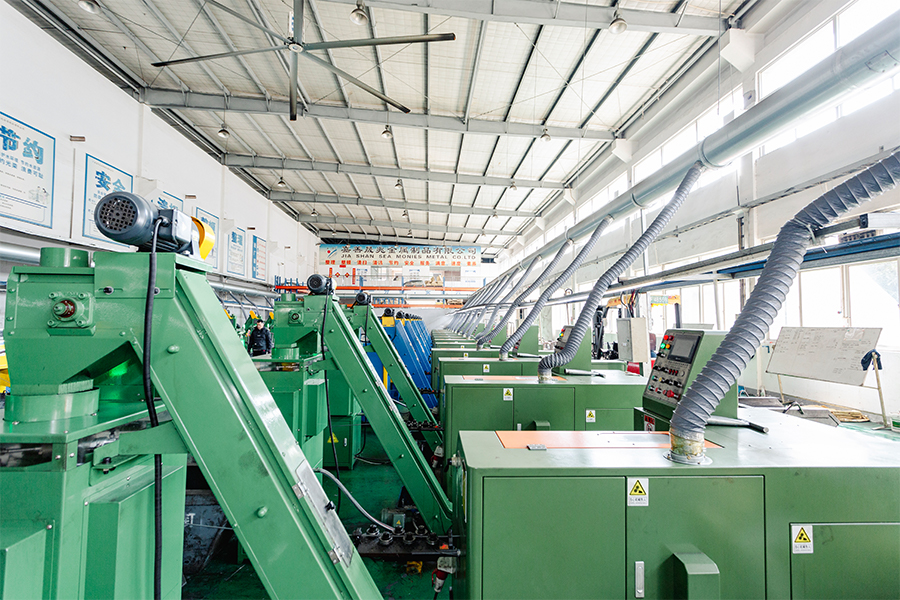
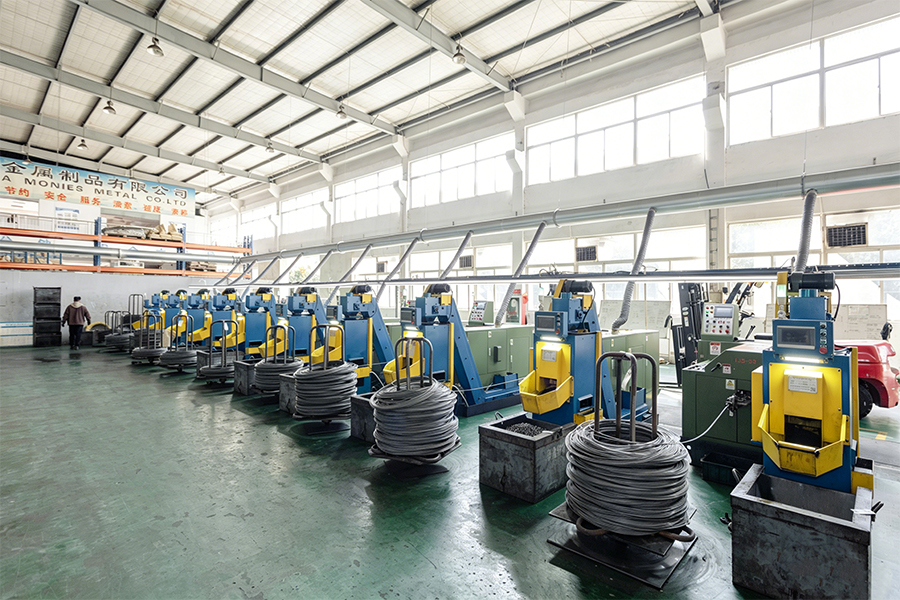
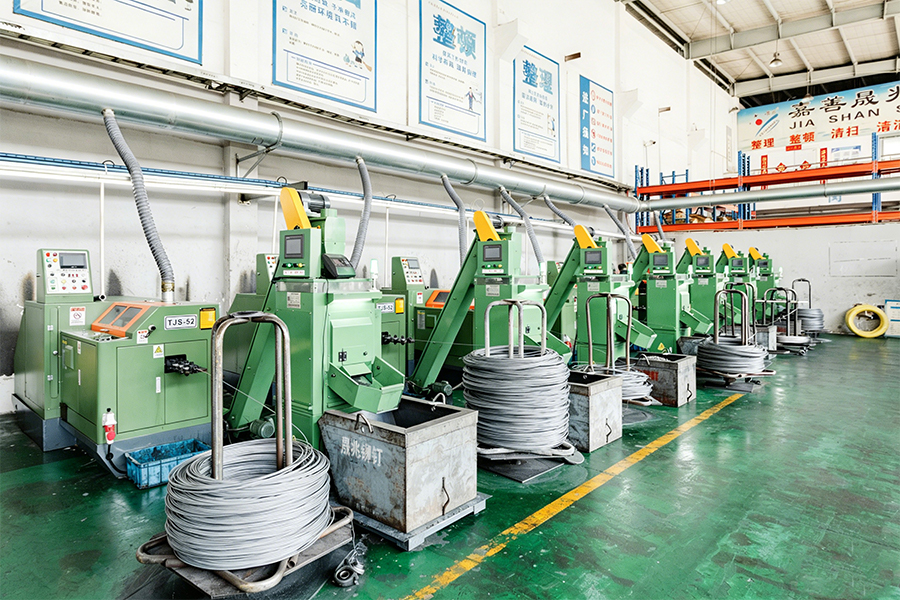
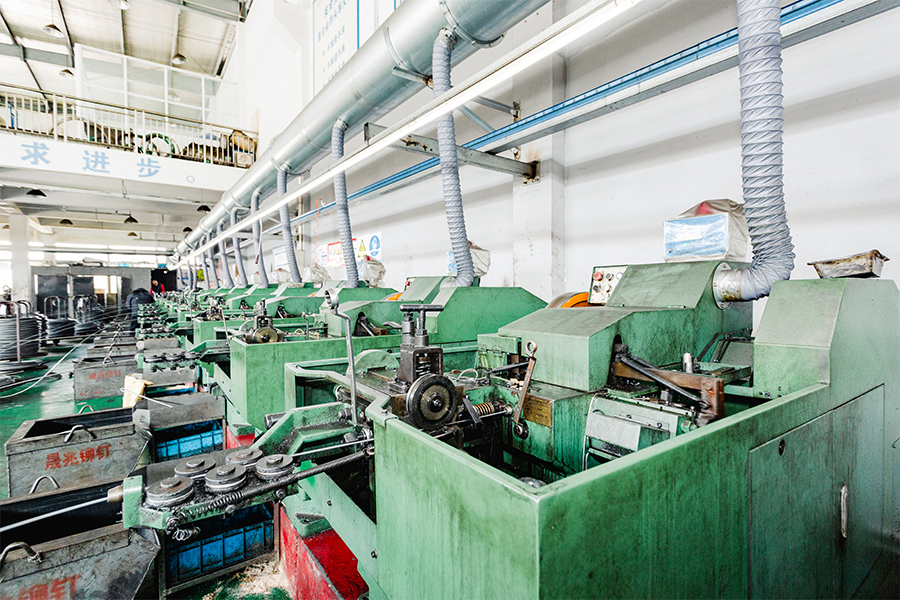
A precisão e consistência do mecanismo de travamento, seja radial ou axial, são essenciais para garantir um desempenho confiável. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) é uma empresa familiar da SEA Monies Metal Co., Ltd., que herda 20 anos de experiência familiar e herança de qualidade na fabricação de metais. Contando com a forte capacidade de produção e vantagens da cadeia de suprimentos da Shengzhao Metal, nos especializamos em P&D, produção e vendas globais de produtos metálicos de alta qualidade. Aderindo à busca da família por precisão, atitude de trabalho rigorosa e compromisso de longo prazo, fornecemos produtos e serviços estáveis e confiáveis a clientes em todo o mundo.
Aproveitando a robusta capacidade de pesquisa e desenvolvimento e produção da fábrica, nos especializamos em rebites, cavilhas, porcas, arruelas, pinos, parafusos de alta resistência e diversas peças personalizadas não padronizadas. Nossa linha de produtos abrange materiais que incluem aço inoxidável, liga de aço, liga de alumínio, cobre e ligas especiais, utilizando processos como cabeçote a frio, forjamento a quente e usinagem CNC. Nossos produtos são exportados para mais de 25 países, atendendo a mais de 200 clientes.
A Chance & Union está comprometida em conectar perfeitamente o "Fabricado na China" com o mercado internacional, fornecendo aos clientes globais soluções de fixação completas, desde P&D até a produção em massa, por meio de tecnologia profissional e qualidade excepcional. Para porcas de fixação de precisão, fornecemos documentação completa de material e desempenho, incluindo relatórios de testes de desvio axial e verificação de dureza do material de acordo com os padrões HRC 28–32.
6. Perguntas frequentes (FAQ)
- Q1: Qual mecanismo de travamento – radial ou axial – oferece melhor resistência à vibração para aplicações de fuso de alta velocidade?
R: O travamento axial geralmente oferece resistência superior à vibração porque cria contato uniforme de 360° ao longo dos flancos da rosca, distribuindo as cargas uniformemente e reduzindo o microdeslizamento. O travamento radial é mais adequado para aplicações de perfis finos onde o espaço axial é limitado, mas pode ser mais suscetível ao desgaste sob vibração sustentada de alta amplitude. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) pode recomendar o projeto ideal com base no seu perfil de vibração específico e nas restrições de espaço. - Q2: Quantas vezes uma contraporca de precisão pode ser reutilizada sem comprometer o desempenho?
R: As porcas de fixação de precisão são projetadas para serem reutilizadas várias vezes se manuseadas corretamente. Para porcas de travamento axiais, certifique-se de que os parafusos sem cabeça sejam apertados uniformemente em uma sequência transversal para evitar a deformação do segmento. Para porcas de travamento radiais, inspecione os pinos de travamento ou insertos quanto a desgaste antes de reutilizá-los. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) fornece orientação sobre reutilização em cada remessa. - Q3: A pré-carga inicial afeta o desempenho anti-afrouxamento da contraporca?
R: Sim. A pesquisa mostrou que uma pré-carga inicial mais alta melhora significativamente a retenção da pré-carga sob cargas transversais cíclicas, reduzindo o microdeslizamento na interface da rosca. No entanto, a pré-carga não deve exceder o limite de escoamento do material. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) pode fornecer intervalos de pré-carga recomendados para sua aplicação específica.
Porcas sextavadas galvanizadas por imersão a quente: Por que o torque predominante é 30–50% menor do que as porcas lubrificadas com fosfato – interferência na rosca ou lubrificação da superfície?
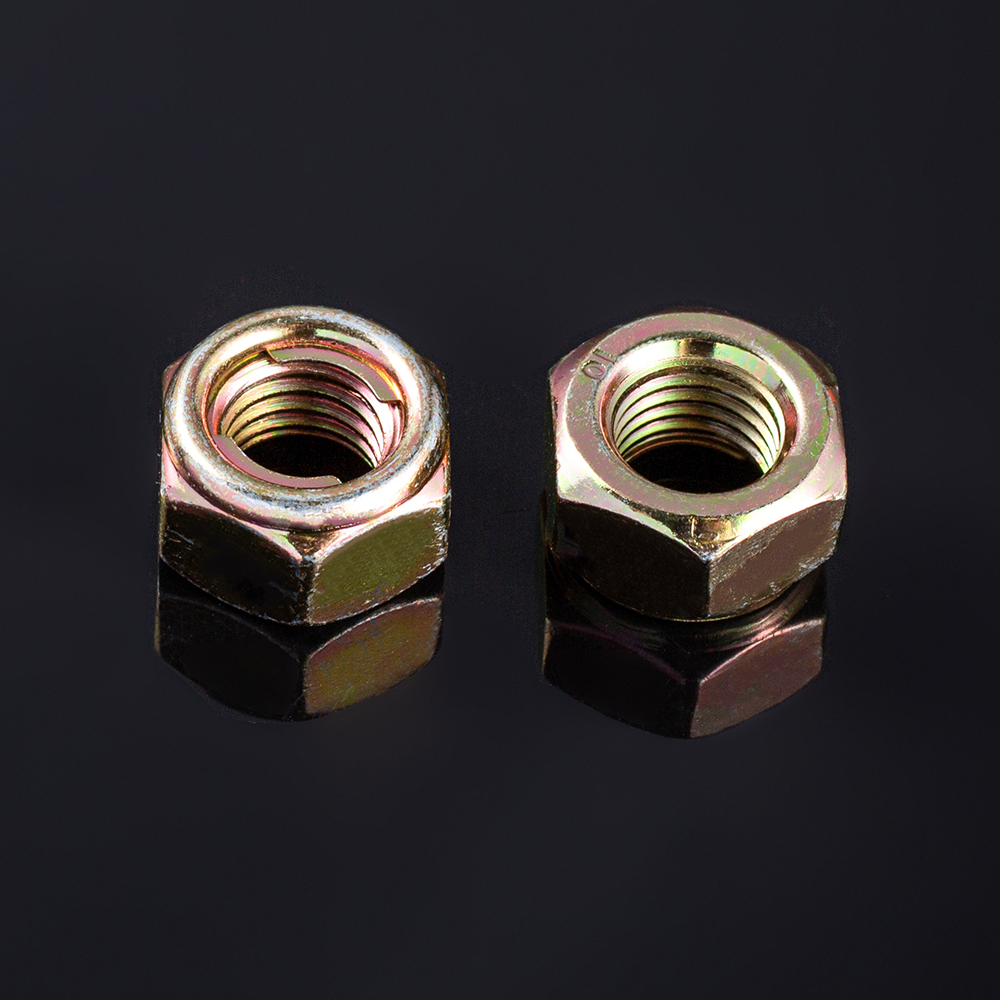
Galvanizado por imersão a quente (HDG) travar porcas sextavadas exibem consistentemente um torque predominante mais baixo do que porcas revestidas com fosfato e lubrificadas com a mesma especificação. Esta redução, normalmente na faixa de 30 a 50%, não é um sinal de qualidade inferior, mas uma consequência direta das propriedades físicas e tribológicas do revestimento. As duas explicações principais são interferência de rosca causada pela espessura do revestimento de zinco, e lubricidade superficial resultante das características de atrito intrínsecas do revestimento HDG e da ausência de lubrificante.
1. Comparação de mecanismos: interferência de rosca versus lubricidade de superfície
A tabela a seguir compara os dois mecanismos principais que contribuem para a redução do torque predominante para porcas sextavadas de fixação HDG.
| Parâmetro | Interferência de Rosca (Espessura do Revestimento) | Lubricidade de Superfície (Coeficiente de Fricção) |
|---|---|---|
| Mecanismo Físico | O processo de galvanização por imersão a quente adiciona uma camada de liga de zinco a todas as superfícies da porca. Nas roscas internas, isso reduz o diâmetro menor e altera o perfil da rosca, criando um ajuste interferente com o parafuso correspondente. A prática padrão é rosquear as porcas com tamanho maior após a galvanização para acomodar esse acúmulo. | O revestimento de zinco de uma porca HDG possui um alto coeficiente de atrito quando usado sem lubrificante. Em contraste, um revestimento de fosfato é altamente poroso e absorve óleo, proporcionando uma interface de baixo atrito entre os fios. |
| Evidência Primária | A espessura típica do revestimento HDG varia de 1,8 a 3,5 mils (0,045 a 0,09 mm) por lado. Para uma porca rosqueada após a galvanização, a folga da rosca é restaurada. Se não for roscado em excesso, a interferência da rosca reduz o diâmetro primitivo efetivo e pode levar a dificuldades de montagem. Contudo, o torque predominante não é simplesmente uma função da interferência – se a porca for roscada demais, a interferência será mínima. | Dados da indústria mostram que o coeficiente de atrito para aço galvanizado por imersão a quente sem lubrificação é ≥0,30. Em comparação, uma superfície revestida com fosfato e oleada cai em uma classe de atrito mais baixa (0,08–0,16 para óleo fosfatado). Os revestimentos de fosfato são projetados especificamente para reter óleo, reduzindo o atrito e proporcionando relações consistentes de torque-tensão. O alto atrito das superfícies HDG significa que menos torque aplicado é convertido em carga de fixação e mais é absorvido para superar o atrito da rosca. |
| Fatores que influenciam | Uniformidade da espessura do revestimento, classe de rosca do parafuso (por exemplo, 6g para compatibilidade com porcas 6H) e método de rosqueamento da porca (antes vs. depois da galvanização). As porcas são normalmente galvanizadas como peças brutas e depois rosqueadas para acomodar o revestimento. | Presença de lubrificantes, rugosidade superficial e tipo de revestimento. Porcas HDG lubrificadas (com MoS₂ ou cera) podem atingir coeficientes de atrito tão baixos quanto 0,04–0,16. As superfícies secas HDG estão na classe de atrito mais alta (≥0,30). |
| Impacto quantificado no torque predominante | Se a porca for rosqueada até o tamanho correto após a galvanização, o impacto no torque predominante será mínimo. No entanto, se a porca não for suficientemente roscada, a interferência pode aumentar significativamente o torque necessário para passar a porca pelo parafuso, mas este é um efeito separado da redução no torque predominante após o assentamento. | O alto atrito de uma superfície HDG seca (≥0,30) em comparação com uma superfície lubrificada com fosfato (0,08–0,16) explica a redução de 30–50% no torque efetivo predominante. O elemento de travamento da porca (por exemplo, inserto de náilon ou roscas deformadas) deve superar não apenas sua própria força de travamento, mas também o atrito do revestimento. Em uma superfície de baixo atrito, o mecanismo de travamento fornece uma proporção maior do torque total predominante. |
| Estratégia de Mitigação | Use porcas roscadas no tamanho correto após a galvanização, de acordo com ASTM A563. Certifique-se de que a classe de rosca do parafuso (por exemplo, 6g) seja compatível com a especificação da porca. | Aplique um lubrificante (por exemplo, cera, óleo ou pasta MoS₂) nas roscas das porcas antes da instalação. Para porcas HDG, um lubrificante pode reduzir o coeficiente de atrito para a faixa de 0,04–0,16. Use porcas HDZ com coeficiente de torque de 0,35 e aplique torque no limite superior da faixa recomendada para compensar o alto coeficiente de torque. |
2. Análise do mecanismo: qual mecanismo domina?
Para determinar qual mecanismo é o principal impulsionador da redução observada de 30-50% no torque predominante, as evidências devem ser cuidadosamente ponderadas.
- Interferência de rosca é um problema significativo durante a montagem de fixadores galvanizados. O revestimento de zinco pode reduzir o diâmetro interno da rosca a ponto de a porca não deslizar livremente sobre o parafuso. No entanto, a prática padrão para porcas em aplicações estruturais é galvanizá-las como peças brutas e depois rosquear as roscas após a galvanização, removendo o zinco das superfícies das roscas para restaurar a folga. Neste caso, a interferência é eliminada. A redução no torque predominante observada após a montagem, portanto, não se deve principalmente à interferência, mas às propriedades de fricção do revestimento.
- Lubricidade superficial é o fator dominante. O revestimento de zinco de um fixador HDG tem um coeficiente de atrito ≥0,30 quando seco. Esta é uma interface de alto atrito. Uma porca revestida com fosfato e oleada, por outro lado, é projetada para baixo atrito; a camada de fosfato atua como reservatório de petróleo, proporcionando um coeficiente de atrito muito menor. O recurso de travamento da porca (por exemplo, uma rosca deformada, um anel de náilon ou um elemento de travamento metálico) deve superar tanto o atrito da interface da rosca quanto seu próprio torque predominante. Em uma superfície HDG de alto atrito, o recurso de travamento contribui com uma proporção menor do torque total predominante, resultando em um valor medido mais baixo.
- Efeitos sinérgicos: Os dois mecanismos estão inter-relacionados. Se uma porca não for rosqueada adequadamente após a galvanização, a interferência na rosca pode causar maior torque de instalação e escoriações, especialmente quando usado com um parafuso que possui um tratamento de superfície diferente. No entanto, para porcas de fixação HDG adequadamente especificadas e fabricadas, a redução predominante do torque é esmagadoramente uma função do alto atrito do revestimento de zinco.
3. Impacto Quantificado do Revestimento no Torque
A tabela a seguir fornece uma análise comparativa dos coeficientes de atrito e seu impacto no torque de aperto.
| Superfície/Revestimento | Faixa de coeficiente de atrito | Coeficiente de Torque de Aplicação Típico | Impacto no torque predominante |
|---|---|---|---|
| Óleo Fosfatado | 0,08 – 0,16 | ~0,15 | O recurso de travamento fornece a maior parte do torque predominante. |
| Galvanizado por imersão a quente (seco) | ≥ 0,30 | ~0,35 | O alto atrito da rosca reduz a contribuição relativa do recurso de travamento, diminuindo o torque predominante em 30–50%. |
| Lubrificante galvanizado por imersão a quente | 0,08 – 0,16 (with MoS₂ or wax) | Variável | O lubrificante restaura um coeficiente de atrito mais baixo, aumentando a contribuição relativa do recurso de travamento. |
4. Orientação prática para especificar e usar porcas sextavadas de bloqueio HDG
Para obter um desempenho confiável de porcas sextavadas galvanizadas por imersão a quente, as seguintes práticas são recomendadas:
- Especifique o rosqueamento adequado da porca: Certifique-se de que as porcas sejam especificadas e fabricadas para serem rosqueadas após a galvanização até o tamanho correto. Isto restaura a folga da rosca e evita problemas de montagem causados pela espessura do revestimento.
- Aplique um lubrificante: Para aplicações críticas onde o torque predominante é essencial, aplique um lubrificante (cera, óleo ou pasta MoS₂) nas roscas da porca antes da instalação. Isto reduz o coeficiente de atrito e permite que o recurso de travamento funcione de forma mais eficaz.
- Use classes de thread compatíveis: Certifique-se de que a classe de rosca do parafuso (por exemplo, 6g) seja compatível com a especificação da porca (por exemplo, 6H). Isto é particularmente importante para porcas HDG, pois o revestimento pode alterar o ajuste efetivo da rosca.
- Considere o ambiente do aplicativo: Se o requisito de torque predominante for crítico e o lubrificante não for permitido, considere usar uma contraporca totalmente metálica com um design de travamento mais agressivo ou uma porca com um revestimento diferente (por exemplo, um revestimento em flocos de zinco-alumínio com um lubrificante integrado).
5. Perspectiva de Fabricação e Qualidade
A precisão do processo de rosqueamento e a consistência do revestimento HDG são essenciais para fornecer porcas de fixação com desempenho esperado. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) é uma empresa familiar da SEA Monies Metal Co., Ltd., que herda 20 anos de experiência familiar e herança de qualidade na fabricação de metais. Contando com a forte capacidade de produção e vantagens da cadeia de suprimentos da Shengzhao Metal, nos especializamos em P&D, produção e vendas globais de produtos metálicos de alta qualidade. Aderindo à busca da família por precisão, atitude de trabalho rigorosa e compromisso de longo prazo, fornecemos produtos e serviços estáveis e confiáveis a clientes em todo o mundo.
Aproveitando a robusta capacidade de pesquisa e desenvolvimento e produção da fábrica, nos especializamos em rebites, cavilhas, porcas, arruelas, pinos, parafusos de alta resistência e diversas peças personalizadas não padronizadas. Nossa linha de produtos abrange materiais que incluem aço inoxidável, liga de aço, liga de alumínio, cobre e ligas especiais, utilizando processos como cabeçote a frio, forjamento a quente e usinagem CNC. Nossos produtos são exportados para mais de 25 países, atendendo a mais de 200 clientes.
A Chance & Union está comprometida em conectar perfeitamente o "Fabricado na China" com o mercado internacional, fornecendo aos clientes globais soluções de fixação completas, desde P&D até a produção em massa, por meio de tecnologia profissional e qualidade excepcional. Para porcas sextavadas de fixação HDG, fornecemos especificações de ultrapassagem para garantir a montagem correta e podemos aplicar lubrificantes quando necessário para atingir o torque predominante necessário e o desempenho da carga de fixação.
6. Perguntas frequentes (FAQ)
- Q1: Posso usar uma porca sextavada galvanizada por imersão a quente sem qualquer lubrificação e ainda assim atingir o torque predominante necessário?
R: Sim, mas o torque predominante será 30–50% menor do que uma porca lubrificada com fosfato devido ao alto atrito do revestimento de zinco. Para aplicações onde o torque predominante é crítico e o lubrificante não é permitido, considere usar uma porca com um revestimento diferente ou especifique uma porca de travamento com um design de travamento mais agressivo. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) pode recomendar o revestimento ideal e o mecanismo de travamento para suas necessidades específicas. - Q2: Como devo especificar uma porca galvanizada por imersão a quente para garantir a montagem correta com um parafuso galvanizado?
R: Especifique que as porcas devem ser galvanizadas como peças brutas e depois rosqueadas após a galvanização até o tamanho excessivo apropriado. Além disso, certifique-se de que a classe de rosca do parafuso (por exemplo, 6g) seja compatível com a especificação da porca. Para conexões estruturais, siga os requisitos da ASTM A563 para porcas e ASTM A153 para revestimento de ferragens. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) fornece especificações detalhadas de revestimento e rosqueamento em cada remessa. - Q3: Qual é o coeficiente de torque recomendado para apertar porcas sextavadas galvanizadas por imersão a quente?
R: Para fixadores galvanizados por imersão a quente sem lubrificante especializado, recomenda-se um coeficiente de torque de 0,35, em comparação com 0,15 para fixadores lubrificados ou com óleo de fosfato. Isto reflete o maior atrito do revestimento HDG. Se um lubrificante (por exemplo, MoS₂ ou cera) for aplicado, o coeficiente pode ser reduzido para a faixa de 0,08–0,16. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) fornece dados de torque-tensão para nossos fixadores com base no revestimento específico aplicado.