





Profundidade de incorporação de pescoço quadrado correspondente e escareamento de cabeça para máxima resistência à tração em madeira macia versus madeira dura
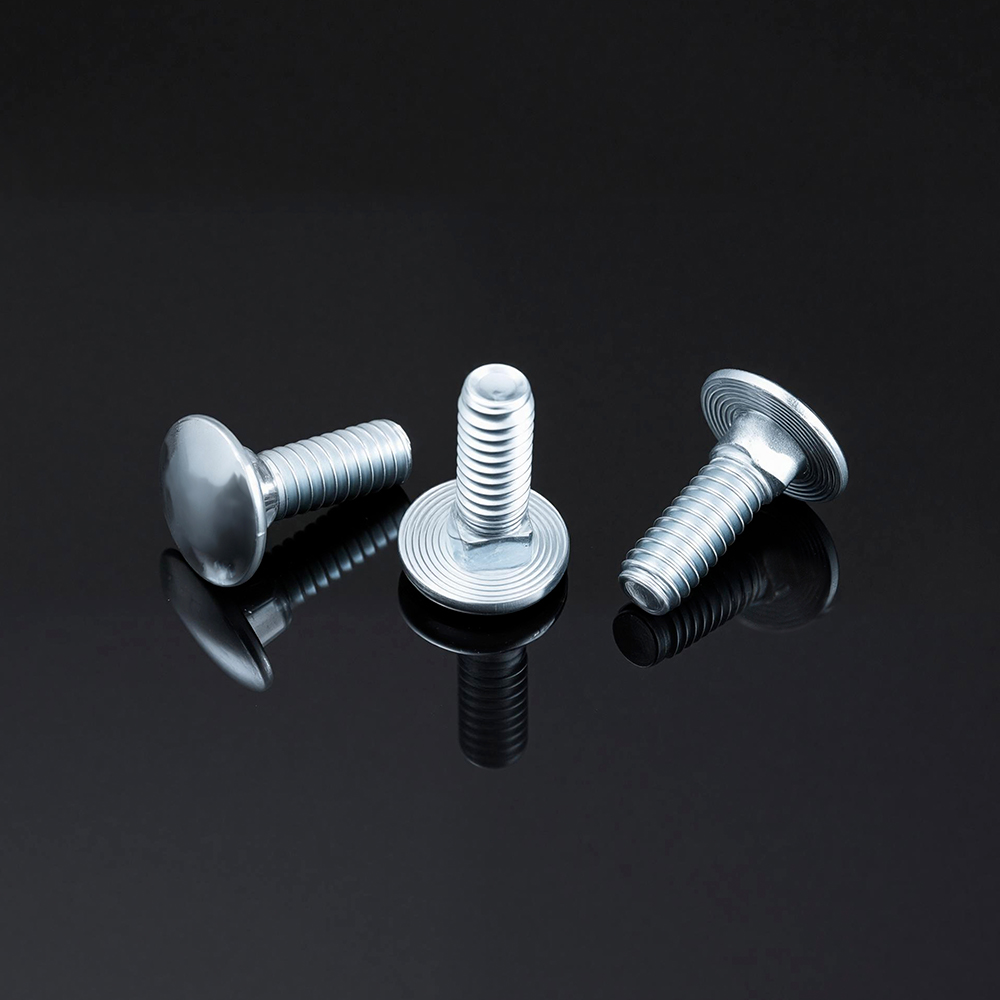
O desempenho mecânico de um parafuso de transporte a ligação em madeira é fundamentalmente determinada por dois parâmetros geométricos interdependentes: a profundidade de embutimento do pescoço quadrado (que proporciona o bloqueio anti-rotação) e a profundidade do escareador da cabeça redonda (que rege o nivelamento e a distribuição da carga). Alcançar a máxima resistência ao arrancamento sem causar rachaduras na madeira requer estratégias diferentes para madeira macia e dura devido à sua densidade, resistência à compressão e modos de falha distintos.
1. Propriedades do substrato de madeira: madeira macia vs.
As diferenças fundamentais na densidade e resistência da madeira determinam diretamente como cada substrato responde ao encaixe e escareamento dos parafusos. A tabela a seguir compara as principais propriedades estruturais:
| Propriedade | Madeira macia (por exemplo, pinho, abeto, abeto) | Madeira dura (por exemplo, carvalho, faia, bordo) |
|---|---|---|
| Faixa de densidade típica (kg/m³) | 350 – 550 | 640 – 840 |
| Resistência à flexão (MPa) | 14 – 50 (graus C14 a C50) | 30 – 70 (graus D30 a D70) |
| Resistência à compressão (MPa) // grão | ~40 – 46 (abeto/pinheiro) | Significativamente maior |
| Dureza (Brinell) // grão | 3,2 – 4,0 | Superior (carvalho ~5,5) |
| Modo de falha sob aperto excessivo | Compressão/esmagamento de fibras de madeira | Divisão/rachadura ao longo das linhas de grãos |
| Aplicações típicas para parafusos de transporte | Decks, estruturas de madeira, construção em geral | Estruturas pesadas de madeira, móveis, beliches marinhos |
2. Requisitos de profundidade de incorporação de pescoço quadrado
A função do pescoço quadrado é embutir na madeira para evitar a rotação do parafuso durante o aperto da porca, dispensando a necessidade de chave na lateral da cabeça. A profundidade de incorporação - até que ponto a seção quadrada penetra na madeira - deve corresponder à compressibilidade e resistência ao cisalhamento do substrato.
- Estratégia de madeira macia (maior profundidade de incorporação): As madeiras macias têm menor densidade e resistência à compressão. Para obter um travamento anti-rotação confiável, o pescoço quadrado deve ser conduzido em toda a sua profundidade, permitindo que os cantos se desloquem totalmente e agarrem as fibras de madeira circundantes. Como as fibras de madeira macia se comprimem em vez de se dividirem, um embutimento de profundidade total fornece o máximo intertravamento mecânico sem risco de rachaduras.
- Estratégia de madeira nobre (incorporação de precisão): As madeiras nobres são mais densas e mais propensas a rachar. Para esses materiais, o gargalo quadrado ainda deve estar totalmente embutido para máxima resistência ao arrancamento, mas o furo piloto deve ser usinado com maior precisão. O pescoço quadrado requer um recesso bem ajustado ou batidas cuidadosas para evitar forçar a separação da madeira. Um padrão de engenharia comum é pré-fabricar uma ranhura quadrada correspondente ao tamanho do pescoço para um encaixe 100% preciso com tolerância de rotação zero.
Em ambos os casos, a incorporação incompleta do pescoço quadrado - onde o pescoço fica orgulhoso da superfície da madeira - é a principal causa do giro e afrouxamento do parafuso. Devidamente encaixado, o gargalo quadrado cria a trava mecânica que torna os parafusos de carro eficazes para montagem em um só lado.
3. Profundidade de escareamento da cabeça: Equilíbrio de nivelamento e integridade estrutural
O escareamento permite que a cabeça redonda fique nivelada ou abaixo da superfície do material, proporcionando um acabamento liso e removendo saliências pontiagudas. Porém, a profundidade do escareador deve ser cuidadosamente controlada para evitar o enfraquecimento da madeira.
- Madeira macia (escareador mais profundo aceitável): Devido à sua compressibilidade, a madeira macia pode acomodar um escareamento mais profundo sem rachar. A cabeça do parafuso comprime as fibras por baixo, criando uma superfície de apoio estável. No entanto, o escareamento excessivo sem o contato adequado da cabeça do parafuso pode reduzir a área efetiva de suporte de carga, aumentando a tensão localizada na madeira.
- Madeira dura (requer escareador raso ou de precisão): Madeiras nobres requerem um escareador mais raso, cuidadosamente usinado com uma pá. Escareadores profundos em madeira nobre criam elevadores de tensão que podem iniciar a divisão dos grãos quando a porca é apertada. O objetivo é conseguir um acabamento nivelado preservando ao mesmo tempo a maior integridade possível da seção transversal da madeira.
4. Efeito combinado na resistência ao arrancamento e na prevenção de rachaduras
A resistência máxima ao arrancamento – a força necessária para puxar o parafuso através da madeira – é alcançada quando tanto o pescoço quadrado como a cabeça do parafuso encaixam na madeira de forma ideal, sem comprometer a sua integridade.
- Madeira macia: Um encaixe profundo do pescoço quadrado combinado com um escareamento moderado proporciona a maior resistência ao arrancamento. As fibras da madeira comprimem-se ao redor do pescoço e sob a cabeça, criando um forte intertravamento mecânico. O risco de rachadura é baixo, desde que seja feito um furo piloto ligeiramente menor que a haste do parafuso.
- Madeira dura: O mesmo encaixe em profundidade total é necessário para anti-rotação, mas o escareador deve ser mais raso e usinado com precisão. O pescoço quadrado deve estar totalmente assentado, mas a tolerância do furo piloto deve ser apertada para evitar a criação de tensões de divisão. Para madeira dura, o uso de arruelas sob a cabeça e a porca ajuda a distribuir as cargas e reduz ainda mais o risco de esmagamento ou rachadura.
Dados da indústria sugerem que mais de 80% dos problemas de instalação de parafusos de transporte – incluindo giro de parafusos e rachaduras de material – estão relacionados ao processamento inadequado do furo e não ao parafuso em si. Um furo piloto pré-perfurado, escareador apenas até a profundidade da cabeça e assento de pescoço totalmente quadrado são os três pilares para uma instalação bem-sucedida em ambos os tipos de madeira.
5. Perspectiva de Fabricação e Qualidade
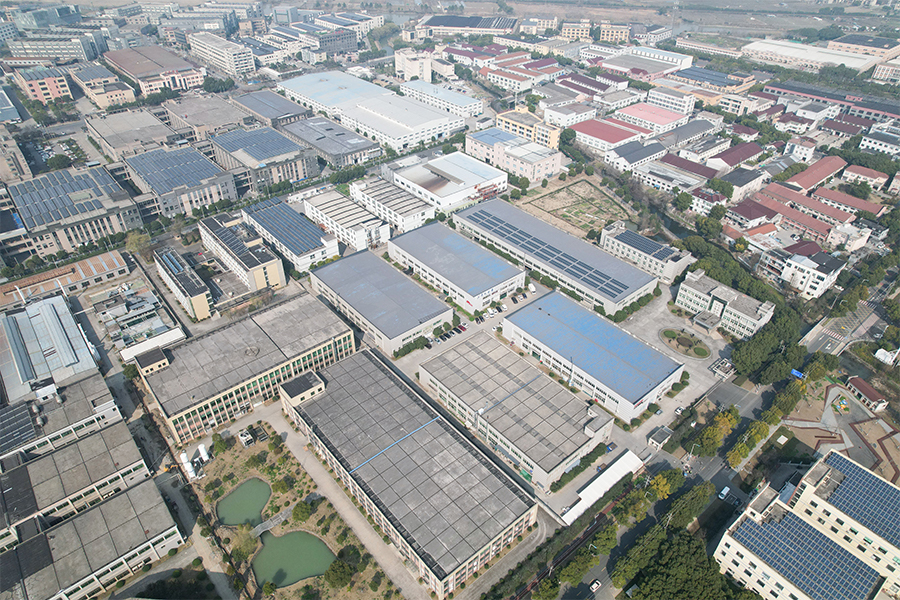
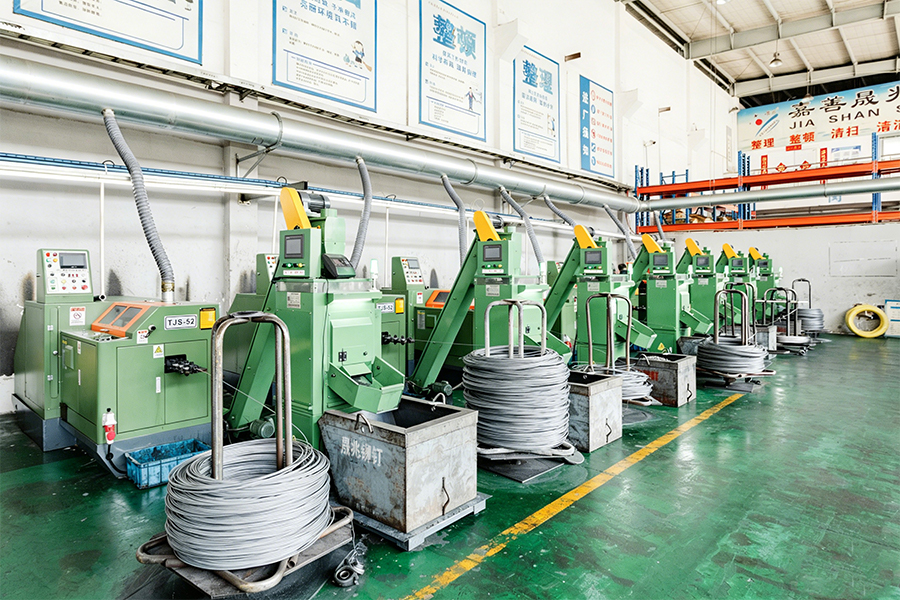
A precisão da fabricação dos parafusos de transporte afeta diretamente a consistência da geometria do pescoço quadrado – um fator chave para alcançar uma incorporação confiável em diferentes espécies de madeira. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) é uma empresa familiar da SEA Monies Metal Co., Ltd., que herda 20 anos de experiência familiar e herança de qualidade na fabricação de metais. Contando com a forte capacidade de produção e vantagens da cadeia de suprimentos da Shengzhao Metal, nos especializamos em P&D, produção e vendas globais de produtos metálicos de alta qualidade. Aderindo à busca da família por precisão, atitude de trabalho rigorosa e compromisso de longo prazo, fornecemos produtos e serviços estáveis e confiáveis a clientes em todo o mundo.
Aproveitando a robusta capacidade de pesquisa e desenvolvimento e produção da fábrica, nos especializamos em rebites, cavilhas, porcas, arruelas, pinos, parafusos de alta resistência e diversas peças personalizadas não padronizadas. Nossa linha de produtos abrange materiais que incluem aço inoxidável, ligas de aço, ligas de alumínio, cobre e ligas especiais, utilizando processos como cabeçote a frio, forjamento a quente e usinagem CNC. Nossos produtos são exportados para mais de 25 países, atendendo a mais de 200 clientes.
A Chance & Union está comprometida em conectar perfeitamente o "Fabricado na China" com o mercado internacional, fornecendo aos clientes globais soluções de fixação completas, desde P&D até a produção em massa, por meio de tecnologia profissional e qualidade excepcional. Para parafusos de carro, mantemos tolerâncias rígidas nas dimensões quadradas do pescoço e na geometria da cabeça para garantir um desempenho de incorporação consistente em aplicações de madeira macia e dura.
6. Perguntas frequentes (FAQ)
- P1: Devo usar parafusos de aço inoxidável ou galvanizados para madeira tratada sob pressão?
R: A madeira tratada com pressão contém produtos químicos que aceleram a corrosão do aço padrão. Os parafusos de carroçaria de aço inoxidável 18-8 são frequentemente recomendados para madeira tratada sob pressão devido à sua superior resistência à corrosão. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) oferece opções de aço galvanizado por imersão a quente e aço inoxidável (304/316) para atender às suas exigências específicas de exposição ambiental e vida útil. - P2: Como evito que o parafuso do carro gire quando não consigo acessar o lado da cabeça?
R: O pescoço quadrado foi projetado especificamente para evitar que gire quando totalmente embutido na madeira. Certifique-se de que o furo piloto tenha o diâmetro correto (ligeiramente menor que a haste) e que o pescoço quadrado esteja completamente inserido no material. Se a madeira estiver muito deteriorada ou o furo estiver alargado, uma contraporca de náilon ou porca dupla pode ajudar a fixar a montagem. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) recomenda inspecionar o assentamento do pescoço quadrado antes do aperto final. - Q3: Qual é o tamanho recomendado do furo piloto para parafusos de carro em madeira nobre?
R: Para madeira dura, faça previamente um furo piloto 1/16 ″ menor que o diâmetro da haste do parafuso para evitar rachaduras. O pescoço quadrado requer batidas cuidadosas ou um recesso pré-usinado para encaixe completo. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) recomenda o uso de um processo de perfuração escalonado ou uma broca escareadora dedicada para aplicações de precisão em madeira dura para evitar concentração de tensão e rachaduras.
Gerenciando a interferência da rosca em parafusos de orientação galvanizados por imersão a quente: como a centrifugação por centrifugação e o rosqueamento pós-galvanização compensam o acúmulo de revestimento de acordo com a ISO 965-1
A galvanização por imersão a quente (HDG) oferece proteção excepcional contra corrosão para parafusos de ônibus usado em estruturas externas de madeira, mas o processo cria um desafio de engenharia significativo: o revestimento de zinco adiciona espessura às roscas externas (parafusos) e internas (porca), excedendo potencialmente os limites de tolerância de rosca definidos pela ISO 965-1. Esta “interferência” pode dificultar ou impossibilitar a montagem sem a devida compensação. Este artigo explica como dois processos principais – centrifugação por centrifugação e rosqueamento pós-galvanização – são aplicados para restaurar o ajuste funcional da rosca.
1. Compreendendo a tolerância da rosca ISO 965-1 e o problema da tolerância de revestimento
A ISO 965-1 define o perfil de rosca métrica padrão com tolerâncias especificadas para roscas internas e externas. Para fixadores galvanizados por imersão a quente, a espessura do revestimento deve ser considerada como uma camada adicional na rosca do parafuso e na rosca da porca. O efeito cumulativo pode reduzir a folga da rosca a zero ou até mesmo criar uma tolerância negativa – o que significa que a porca simplesmente não rosqueará no parafuso.
A tabela a seguir ilustra o efeito do revestimento HDG nas dimensões da rosca para uma combinação de parafuso e porca M12.
| Parâmetro | Não revestido (nominal) | Com HDG (revestimento dupla face) | Acumulação de interferência |
|---|---|---|---|
| Diâmetro principal da rosca do parafuso | 12.000 milímetros | 12.000 2 × revestimento = 12.080 mm | Redução da folga da rosca: até 0,160 mm no total |
| Diâmetro menor da rosca da porca (interno) | 10.500mm | 10.500 - 2 × revestimento = 10.420 mm | |
| Ajuste Eficaz da Rosca | Liberação dentro da tolerância ISO 965-1 | Potencial zero ou folga negativa | A interferência impede a montagem |
Observação: A espessura típica do revestimento HDG para fixadores M12 varia de 40 a 60 µm por lado. O acúmulo radial total no parafuso (diâmetro maior) e a redução interna na porca (diâmetro menor) se combinam para criar um problema de ajuste significativo.
2. Processo Compensatório 1: Centrifugação Giratória (Fiação Centrífuga)
A centrifugação por centrifugação é aplicada imediatamente após o banho de galvanização enquanto o revestimento ainda está fundido. O fixador é colocado em uma cesta perfurada e girado em alta velocidade, ejetando o excesso de zinco dos fios e demais superfícies. Este processo alcança três resultados críticos:
- Espessura de revestimento uniforme: A fiação reduz o revestimento nas cristas e raízes da rosca para uma camada mais uniforme e mais fina – normalmente 30–50 µm em média para fixadores maiores. Isto ajuda a minimizar o acúmulo em zonas de diâmetro crítico.
- Limpeza de linha: Ao remover o excesso de zinco, a ação de fiação ajuda a preservar o perfil da rosca, evitando o preenchimento grosseiro das raízes ou cristas da rosca e reduzindo o risco de grandes interferências.
- Variação Controlada: A centrifugação bem controlada pode reduzir a variação da espessura do revestimento em um lote, tornando o processo de rosqueamento subsequente mais previsível e confiável.
No entanto, a centrifugação por si só nem sempre é suficiente para obter o ajuste ISO 965-1, especialmente para parafusos de diâmetro maior (M16 e superiores) com requisitos de revestimento mais pesados. O rosqueamento pós-galvanização é frequentemente necessário como uma etapa secundária de compensação.
3. Processo Compensatório 2: Rosqueamento Pós-Galvanização ou Escovação de Rosca
O rosqueamento pós-galvanização (ou escovamento de rosca) envolve a passagem de um macho ou escova endurecida através da rosca revestida para remover o excesso de zinco seletivamente dos flancos e cristas da rosca, sem expor o aço descoberto. Este processo é realizado após o revestimento esfriar e solidificar.
- Remoção seletiva: O macho corta ou comprime o revestimento de zinco nas cristas e flancos da rosca, restaurando o perfil da rosca para uma forma geométrica padrão, deixando intacto o zinco restante na raiz e em outras superfícies para proteção contra corrosão.
- Restauração de diâmetro: O rosqueamento reduz o diâmetro maior da rosca externa e limpa o diâmetro menor da rosca interna, restaurando a folga exigida pela ISO 965-1. As folgas desejadas após o rosqueamento são normalmente especificadas em padrões, garantindo que o parafuso e a porca sejam montados sem problemas.
- Preservação do Revestimento: Quando executado corretamente, o rosqueamento pós-galvanização remove apenas o excesso de zinco – aproximadamente 10–15 µm das cristas – sem reduzir o revestimento abaixo da espessura local mínima exigida pela ASTM A153 ou ISO 1461.
Muitos fabricantes, incluindo Chance & Union, aplicam uma combinação de centrifugação controlada e rosqueamento de precisão para garantir que os parafusos de orientação HDG atendam consistentemente aos requisitos de ajuste da ISO 965-1, mantendo a integridade do revestimento.
4. Perspectiva de Fabricação: Alcançando Ajuste de Rosca Consistente
A combinação de centrifugação por centrifugação e rosqueamento pós-galvanização requer um controle cuidadoso do processo. As principais variáveis incluem tempo de imersão, velocidade de retirada, velocidade da centrífuga, geometria do macho e os parâmetros de corte usados na operação secundária. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) é uma empresa familiar da SEA Monies Metal Co., Ltd., que herda 20 anos de experiência familiar e herança de qualidade na fabricação de metais. Contando com a forte capacidade de produção e vantagens da cadeia de suprimentos da Shengzhao Metal, nos especializamos em P&D, produção e vendas globais de produtos metálicos de alta qualidade. Aderindo à busca da família por precisão, atitude de trabalho rigorosa e compromisso de longo prazo, fornecemos produtos e serviços estáveis e confiáveis a clientes em todo o mundo.
Aproveitando a robusta capacidade de pesquisa e desenvolvimento e produção da fábrica, nos especializamos em rebites, cavilhas, porcas, arruelas, pinos, parafusos de alta resistência e diversas peças personalizadas não padronizadas. Nossa linha de produtos abrange materiais que incluem aço inoxidável, ligas de aço, ligas de alumínio, cobre e ligas especiais, utilizando processos como cabeçote a frio, forjamento a quente e usinagem CNC. Nossos produtos são exportados para mais de 25 países, atendendo a mais de 200 clientes.
A Chance & Union está comprometida em conectar perfeitamente o "Fabricado na China" com o mercado internacional, fornecendo aos clientes globais soluções de fixação completas, desde P&D até a produção em massa, por meio de tecnologia profissional e qualidade excepcional. Para parafusos de suporte HDG, implementamos uma abordagem de compensação dupla: centrifugação de rotação otimizada para controlar a espessura do revestimento, seguida de rosqueamento pós-galvanização de precisão para garantir que cada parafuso atenda aos requisitos de ajuste de rosca ISO 965-1 para montagem de porca suave.
5. Perguntas frequentes (FAQ)
- Q1: Qual a espessura do revestimento normalmente removida pelo rosqueamento pós-galvanização?
R: O rosqueamento geralmente remove 10–15 µm de zinco das cristas da rosca – o suficiente para restaurar a folga sem expor o aço subjacente. Isso garante que a espessura mínima do revestimento exigida pela ASTM A153 (1,7 mils/43 µm para parafusos M20) seja preservada. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) controla esse processo para manter o ajuste da rosca e a proteção contra corrosão. - Q2: A centrifugação por rotação sozinha pode atingir o ajuste ISO 965-1 sem rosqueamento pós-galvanização?
R: Em alguns casos, especialmente para parafusos de diâmetro menor (M6–M10) com revestimentos mais leves, a centrifugação por si só pode produzir roscas aceitáveis. No entanto, para tamanhos M12 e maiores, ou quando o ajuste rigoroso da ISO 965-1 é necessário, o rosqueamento pós-galvanização é quase sempre necessário. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) utiliza ambos os processos para garantir qualidade consistente do lote em todos os diâmetros. - Q3: O rosqueamento pós-galvanização afeta a resistência à corrosão do parafuso?
R: Quando executado corretamente, o rosqueamento remove apenas o excesso de zinco das cristas da rosca, deixando uma camada adequada nas raízes da rosca e outras superfícies críticas. A resistência geral à corrosão do parafuso em um teste de névoa salina permanece comparável a um fixador não roscado. Zhejiang Chance & Union Importação e Exportação Co., Ltd. (Chance & Union) fornece relatórios de verificação de espessura de revestimento para confirmar a conformidade com ASTM A153 ou ISO 1461 após rosqueamento.